2026-09-21
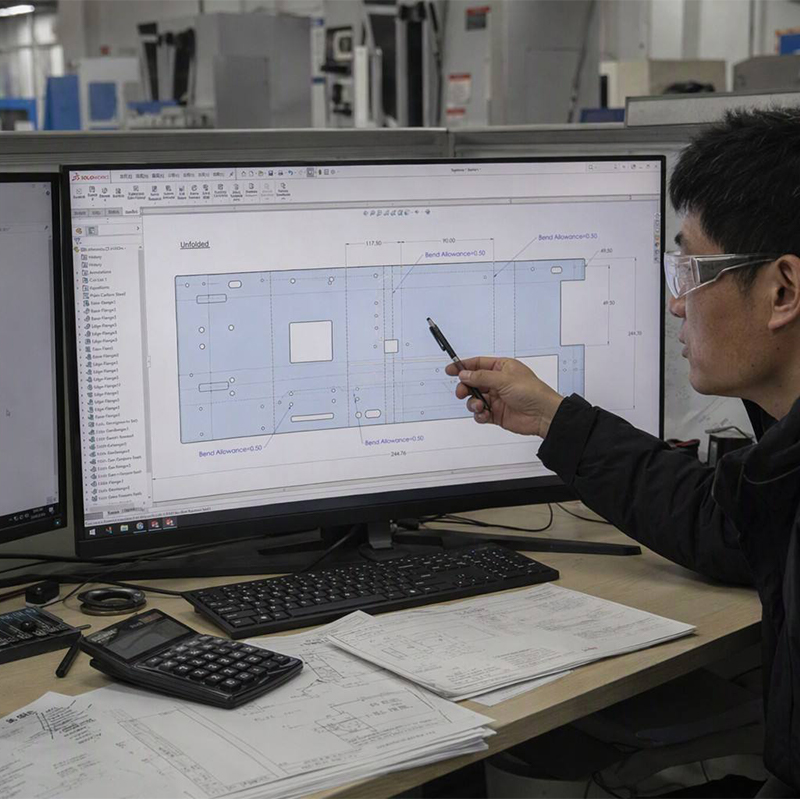
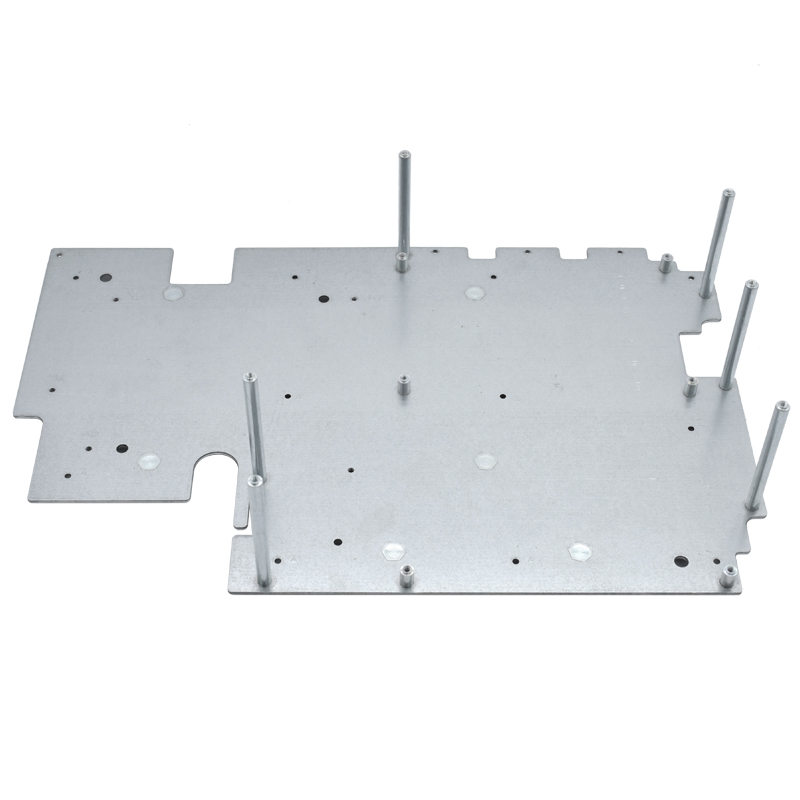
При аутсорсинге металлических компонентов проекты, которые терпят неудачу на этапе массового производства, обычно связаны с двумя требованиями: точность выравнивания и стабильность вытянутой детали от партии к партии, а также процент выхода продукции, когда один компонент должен подвергаться более чем одному процессу обработки поверхности. Недавно мы завершили весьма представительный случай для зарубежного промышленного клиента — металлический компонент, который сначала обрабатываетсяизготовление листового металлаа затем формируется путем рисования. Для этого требовались специальные инструменты, и его поверхность нужно было полностью покрасить запеканием, а определенные участки требовали покрытия погружением.
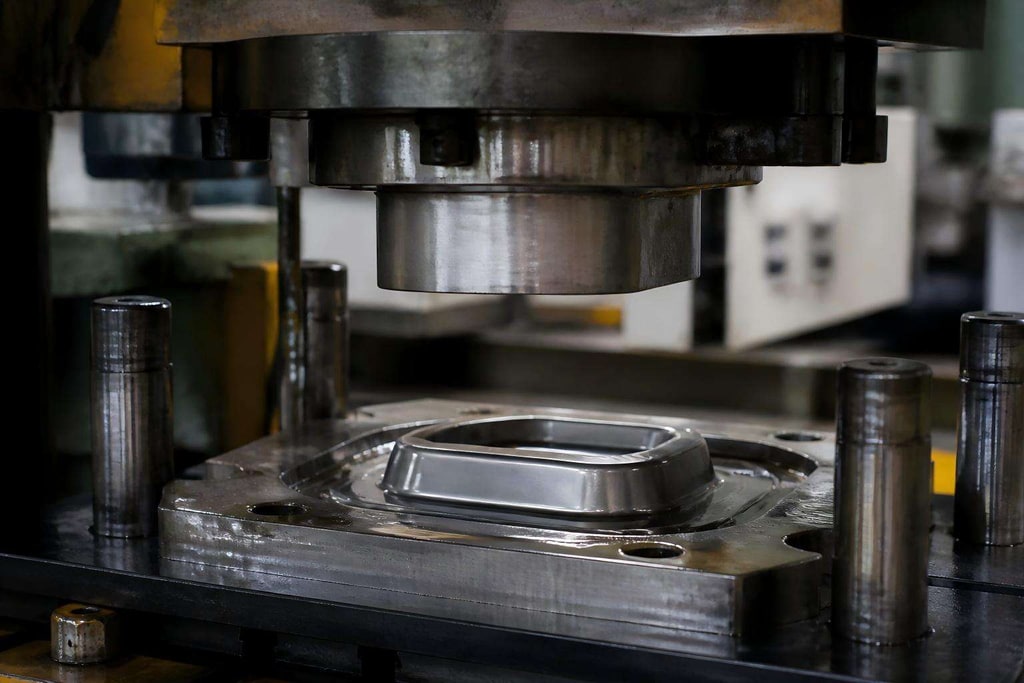
Компонент выглядит простым, однако к его производству предъявляются одновременно три требования:
Во-первых, последовательность рисунка. Заготовка вытягивается из плоского листового металла, причем криволинейные переходы не должны сминаться, рваться или пружинить — иначе при сборке появляются зазоры.
Во-вторых, точность выравнивания. То, как заготовка посажена в оснастку, напрямую определяет симметрию формовки. Как только выравнивание отклоняется, каждый последующий процесс умножает ошибку.
В-третьих, двойная обработка поверхности. Для придания изделию однородного и устойчивого к погодным условиям внешнего вида изделие необходимо покрасить в целом, а на определенные участки необходимо нанести покрытие методом погружения, чтобы создать более толстый защитный слой для обеспечения износостойкости, изоляции или сцепления.
То, с чем клиент столкнулся у своего предыдущего поставщика, было именно этой комбинацией: отклонения размеров формованных деталей от партии к партии, а также различия в цвете и отсутствие покрытия там, где краска для запекания встречалась с покрытием, нанесенным погружением.
Мы всегда считали, что 80%нарисованная частьПроблемы качества решаются на этапе проектирования оснастки. Итак, первым шагом этого проекта было не производство, а открытие инструментов.
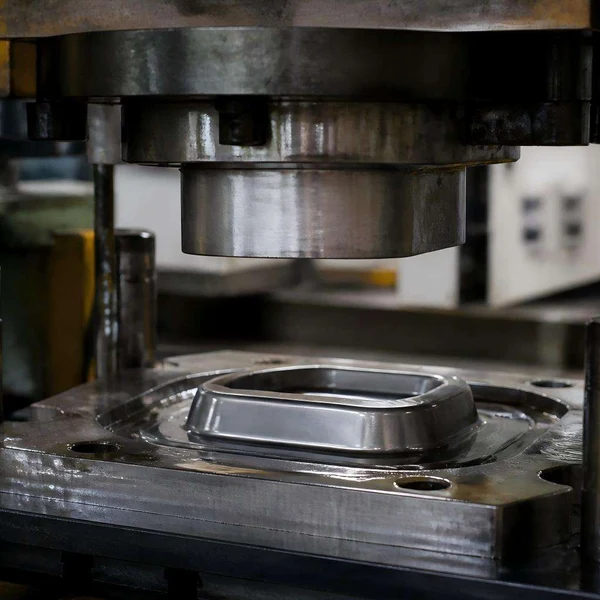
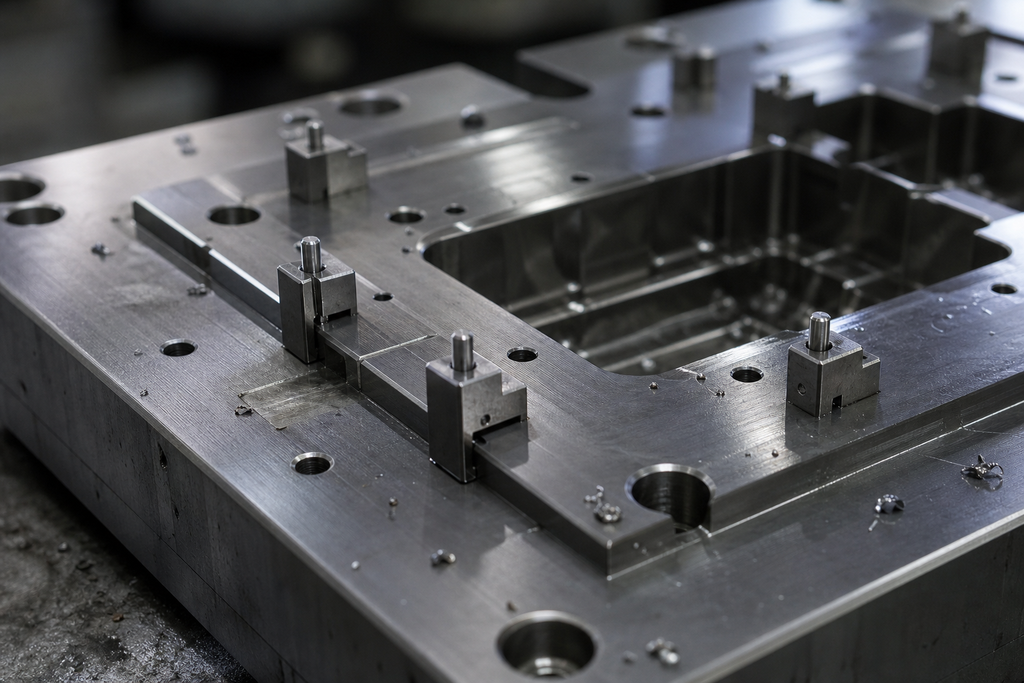
Для этого компонента мы разработали и создали полный набор инструментов, основные компоненты которого включают в себя:
| Рисование кубика | Управляет потоком материала и профилем формовки, контролируя степень вытяжки, чтобы избежать образования складок и разрывов. |
| Ударить кулаком | Работает с волочильной матрицей, обеспечивая стабильное и надежное давление формования. |
| Поворотный блок формования нижней матрицы | Выполняет локальное переворачивание и изменение размера в конце формирования, поэтому переход сложных криволинейных поверхностей происходит более плавно. |
| Выравнивание нижней фрезерованной матрицей | База врезается непосредственно в нижнюю матрицу, поэтому заготовка каждый раз садится одинаково. |
| Четыре дополнительные точки выравнивания | Подкрепление, разработанное специально для болевой точки клиента. Добавляя четыре точки позиционирования в критических позициях, мы сжимаем смещение заготовки до гораздо меньшего диапазона, решая проблему согласованности от партии к партии. |
Ценность этого инструмента не в том, что он «может формироваться», а в том, что он каждый раз формируется одинаково.
После завершения формовки второй задачей стала обработка поверхности.
Мы использовали технологический путь: сначала краска для запекания, затем нанесение покрытия погружением: общая краска для запекания обеспечивает внешний вид и устойчивость к атмосферным воздействиям, в то время как локальное покрытие погружением создает более толстый пластиковый защитный слой в определенных областях.
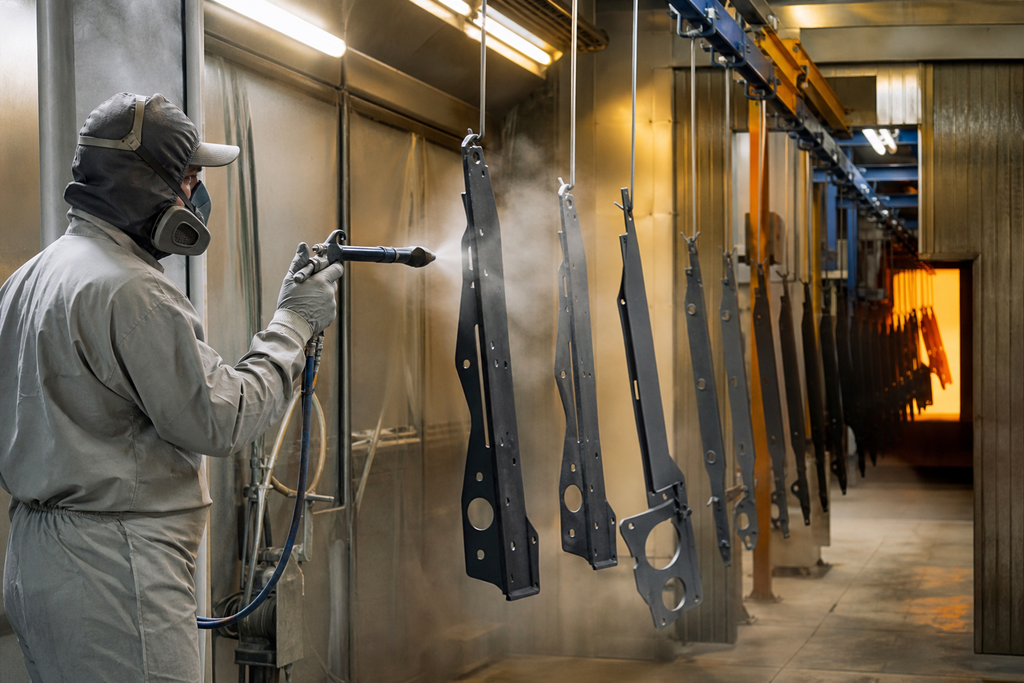
Настоящая трудность лежит на границе между двумя процессами. Чтобы справиться с этим, мы используем маскировочные приспособления для точного определения участков с окунаемым покрытием, а также проводим тесты на адгезию и отбор проб толщины покрытия для каждой партии, гарантируя, что участки с запекающейся краской не провисают, участки с окунаемым покрытием не вытекают за край и не отслаивается стык между двумя покрытиями.
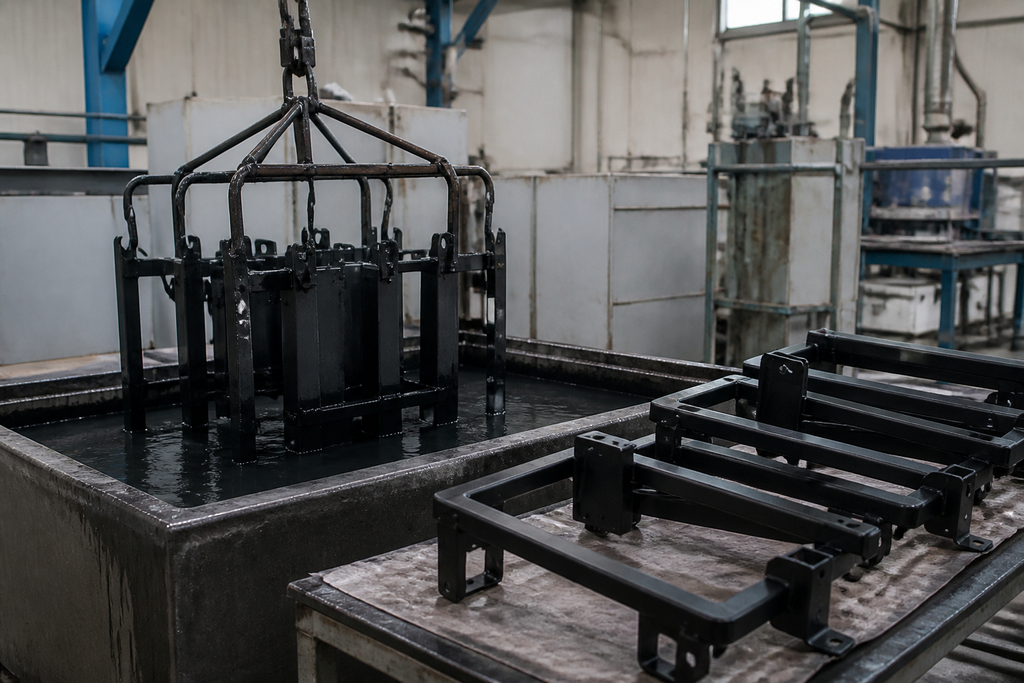
В результате проекта были получены: формованные детали, которые имеют стабильные размеры от партии к партии и проходят сборку с первой попытки; четкая граница между краской для запекания и покрытием, нанесенным методом погружения, без разницы в цвете и отсутствия пропущенного слоя; и полный набор специальных инструментов, фиксированный для клиента, поэтому для повторных заказов требуется только перезапуск производства — без повторной выборки.
Мы специализируемся на изготовлении листового металла и волочении металлических компонентов, а также поддерживаем процессы обработки поверхности, включая запекание краски, покрытие погружением, напыление и гальваническое покрытие. Если ваш продукт включает в себя как сложное выравнивание формовки, так и обработку нескольких поверхностей, отправьте нам свой чертеж или образец — мы предпочитаем решать проблемы массового производства на ранней стадии, на этапе оснастки.