2026-08-04
Заголовок: Производитель алюминиевых корпусов по индивидуальному заказу | Корпуса (ЧПУ и экструзия) — Xiamen Tongchengjianhui
Описание: Сталкиваетесь с деформацией, помехами или перегревом алюминиевых корпусов? Закажите корпуса, изготовленные с учетом принципов DFM (технологичности конструкции) и методом фрезеровки на станках с ЧПУ, по выгодным ценам от китайского OEM-производителя.
Ключевые слова: алюминиевый корпус, производство алюминиевых корпусов, корпус по индивидуальному заказу, корпус с ЧПУ, корпус для 5G-оборудования, экструдированный алюминиевый корпус, OEM-производство корпусов в Китае
I. Четыре проблемы алюминиевых корпусов, которые невозможно выявить в 3D-PDF
Это самый незаметный вид брака в производстве оборудования: 3D-модель успешно проходит все цифровые проверки, но когда приходит первый экземпляр корпуса, выясняется, что винты упираются во внутренние компоненты, стенки прогибаются при нажатии пальцем, а сборка занимает вдвое больше времени, чем планировалось. Внешне корпус выглядит безупречно, но на практике оказывается непригодным к использованию.
Компания Xiamen Tongchengjianhui Industry & Trade Co., Ltd. более десяти лет собирала и анализировала информацию о подобных проблемах, основываясь на реальных отзывах клиентов. Представленный ниже материал — это не просто каталог продукции, а руководство, которое поможет вам получить качественный алюминиевый корпус с первой же попытки.
| Болевая точка | Что происходит | Первопричина |
| Механическая помеха | Отверстия под винты ножек перекрывают внутреннее пространство для компонентов; винты невозможно затянуть до конца. | 3D-модель не учитывает физическую последовательность сборки. |
| Структурная деформация | Боковины заметно деформируются; неудовлетворительные результаты испытаний на сбрасывание. | Толщина стенки уменьшена ради снижения веса, без дополнительного усиления. |
| Тепловое «узкое место» | Устройство снижает производительность под нагрузкой. | Плоские внутренние поверхности — отсутствие встроенной геометрии охлаждения. |
| Хаос с крепежом | Вперемешку используются винты M3 и M4, длина варьируется, слишком много видимых крепежных элементов. | Отсутствие стандартизации спецификаций; конструкция узла ориентирована на CAD, а не на людей. |
Всех этих проблем можно избежать, если ваш поставщик рассматривает DFM (проектирование с учетом технологических возможностей производства) как ключевой этап работы, а не как второстепенную задачу.
II. Один материал, три технологии: ассортимент алюминиевых корпусов
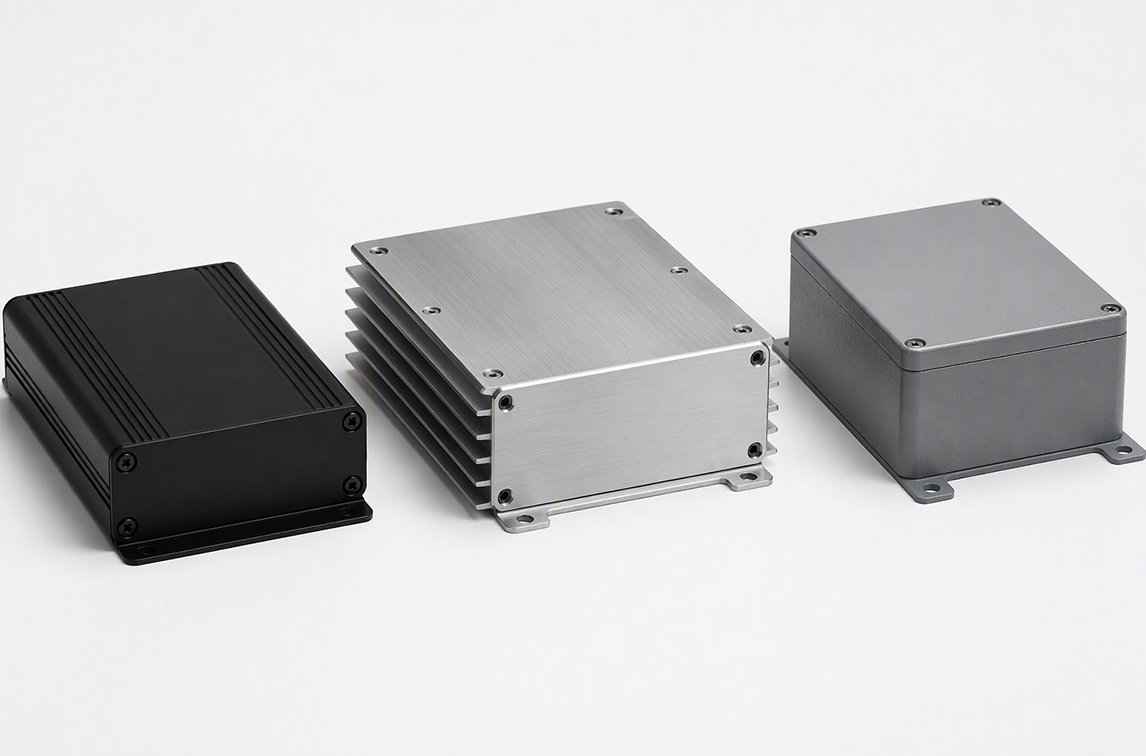
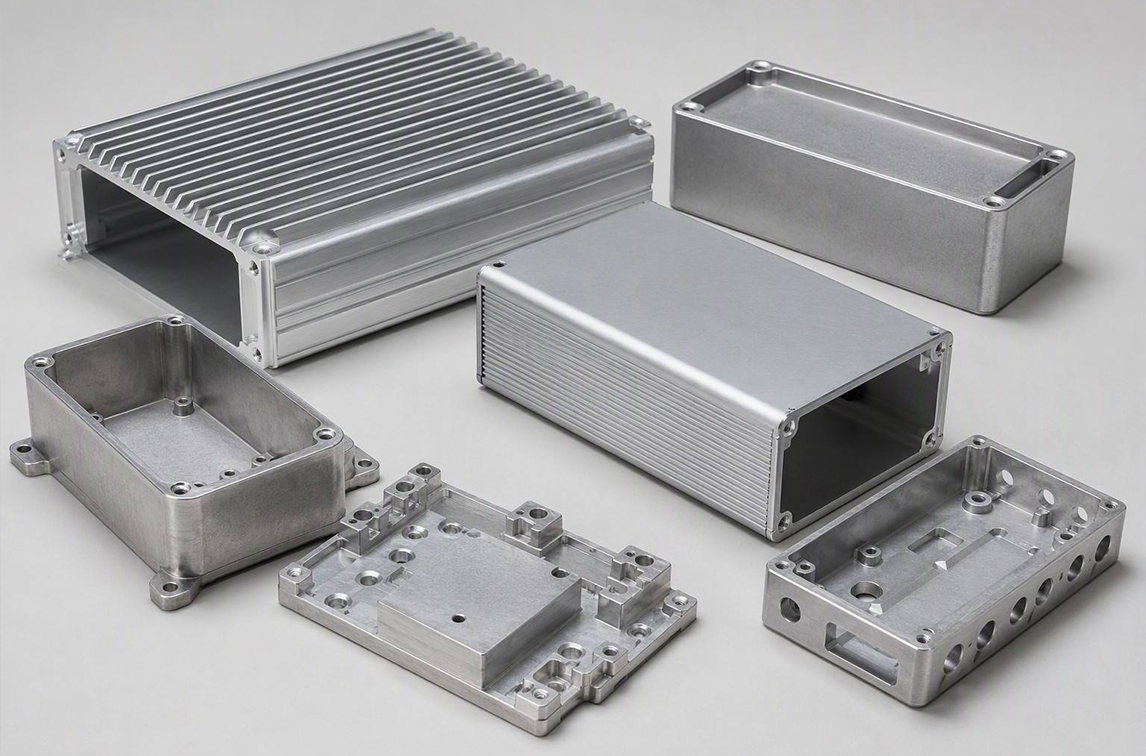
Не для каждого алюминиевого корпуса требуется 5-осевая обработка на станке с ЧПУ. И не для каждой партии оптимальным решением будет экструзия. Главное — подобрать технологию в соответствии с этапом разработки и назначением изделия.
| Процесс | Материал | Лучше всего подходит для | Допуск | Размер партии |
| Фрезерная обработка с ЧПУ | 6061, 7075, 5052 | Прототипы, корпуса для оборудования 5G, прецизионные приборы, ребра охлаждения | ±0,01 мм | 1–5000 |
| Экструзия | 6063, 6061, 6005 | Корпуса для печатных плат, корпуса для светодиодных устройств, корпуса блоков питания, стандартные профили | ±0,10 мм | 500–100 000+ |
| Литье под давлением | ADC12, A380, AlSi12 | Шасси усилителей, корпуса инверторов, распределительные коробки, крупносерийное производство | ±0,05 мм | Более 5000 |
Мы располагаем собственными экструзионными линиями и обрабатывающими центрами с ЧПУ. Нет передачи заказов между заводами. Нет несоответствия допусков. Один инженерный файл проходит путь от прототипа до серийного производства без ошибок.
III. Три технических пути решения реальных проблем сборки
1. Фрезерование алюминиевых корпусов 5G с ЧПУ: когда важен каждый микрон
Базовые станции 5G и высокопроизводительные вычислительные терминалы предъявляют к алюминиевым корпусам три одновременных требования: целостность сигнала (отсутствие непреднамеренных экранирующих зазоров), теплоотвод (тепловые нагрузки, превышающие 100 Вт в компактных объемах) и допуски на микронном уровне.
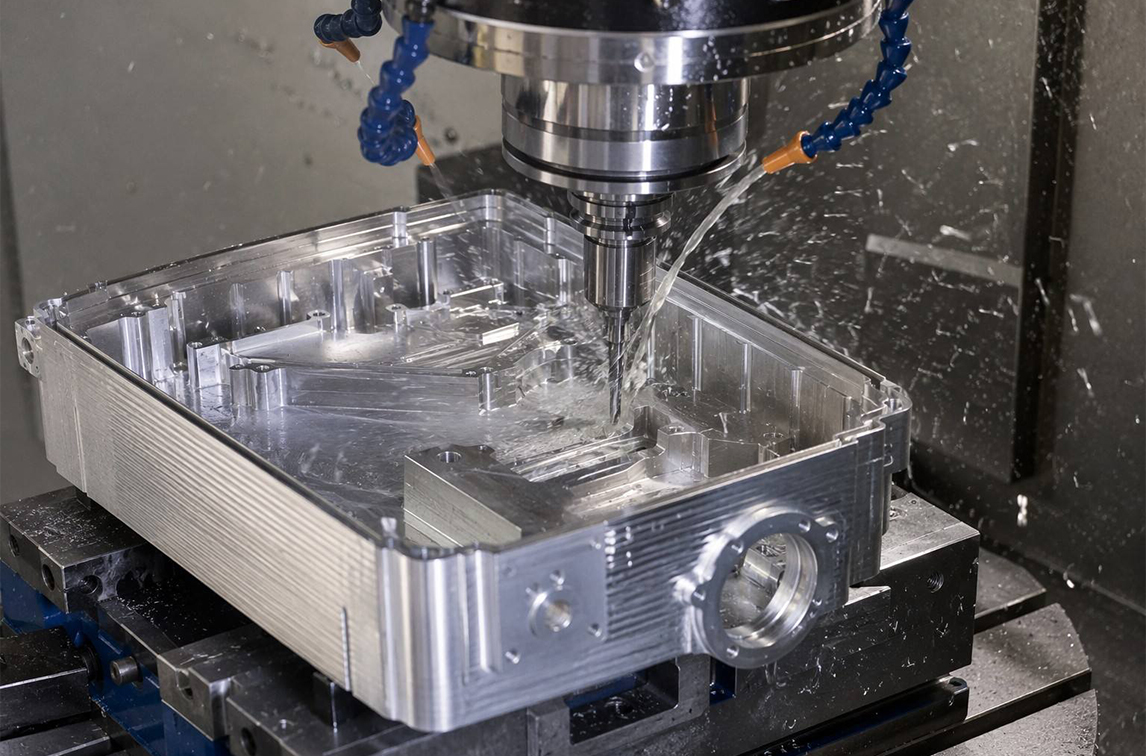
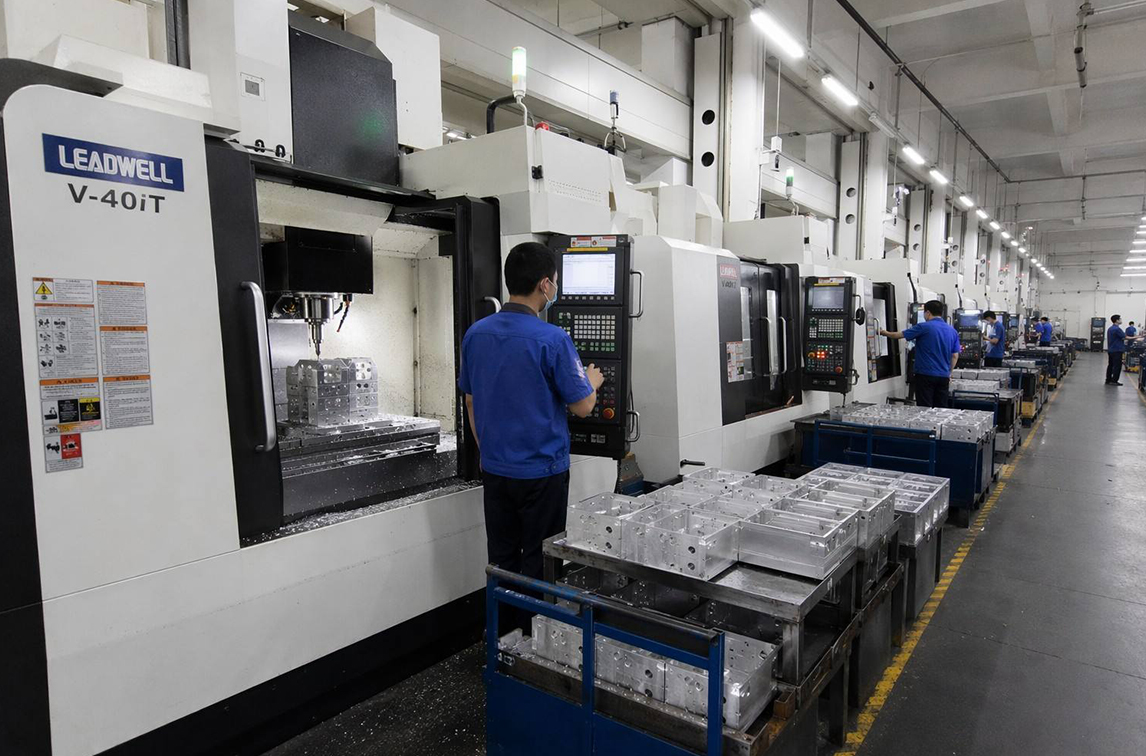
Фрезерование с ЧПУ — единственный процесс, обеспечивающий все три требования. Рассмотрим проблему помех из раздела I — перекрытие внутренних отверстий для винтов:
С помощью фрезерования с ЧПУ мы обрабатываем ступенчатые ограничительные платформы непосредственно внутри корпуса. Вместо того чтобы полагаться на плоские внутренние поверхности, которые заставляют компоненты конфликтовать с крепежными элементами, мы создаем многоуровневую внутреннюю геометрию, которая направляет зазор именно туда, где он необходим. Результат: винты полностью фиксируются, компоненты располагаются заподлицо, и 3D-модель теперь соответствует реальности.
Для эффективного управления тепловыми процессами фрезерование на станках с ЧПУ позволяет создавать интегрированные массивы охлаждающих ребер — не болтовые радиаторы, которые увеличивают этапы сборки и сопротивление тепловому интерфейсу, а сплошную алюминиевую геометрию от стенки корпуса до кончика ребра. Эти конструкции изготавливаются из цельной заготовки алюминия марок 6061 или 7075, что полностью исключает потери тепла в месте соединения.
2. Алюминиевые штампованные зажимы: решение проблемы с винтами
Отзывы по разным проектам неизменно указывают на одни и те же недостатки: на корпусах слишком много видимых винтов, используется множество их разновидностей, а процесс сборки занимает слишком много времени. Наше решение — изготовленные на заказ алюминиевые штампованные зажимы, заменяющие традиционное винтовое крепление в узлах, не несущих конструктивной нагрузки.
| До | После | Результат |
| 12 шт. M3 (комбинация 8 мм и 10 мм), 8 шт. M4 (комбинация 12 мм и 16 мм) на модуль | 4 шт. стандартных винтов M3 + алюминиевые защелки для крышек и укладки кабелей | Видимые элементы крепежа: 20 → 4 |
| 6,5 минуты на сборку одного изделия | 2,8 минуты на сборку одного изделия | Время сборки сокращено на 57% |
Процесс штамповки позволяет выпускать такие зажимы крупными партиями с высокой точностью соблюдения размеров. В сочетании со стандартизированным перечнем крепежных элементов (использование винтов M3 и M4 только одной длины) это обеспечивает ощутимое и поддающееся измерению упрощение процесса сборки.
3. Усиление конструкции без увеличения веса
При выявлении деформации боковых стенок в ходе монтажа первым побуждением часто становится увеличение их толщины. Однако это влечет за собой рост веса изделия, а также увеличение затрат на материалы и транспортировку.
Наш подход заключается в использовании встроенных элементов жесткости Г-образной формы, которые либо фрезеруются непосредственно на внутренней поверхности корпуса, либо устанавливаются в виде прецизионных алюминиевых вставок. Так, в рамках одного из недавних проектов алюминиевый корпус с толщиной стенок 1,2 мм не прошел испытание на сжатие с нагрузкой 50 кг. Конструкцию переработали, добавив внутренние ребра жесткости (изготовленные методом фрезерования на станках с ЧПУ) и специальные алюминиевые усиливающие кронштейны; в результате модернизированное изделие успешно выдержало нагрузку 80 кг, а его вес увеличился лишь на 8% по сравнению с первоначальным вариантом.
IV. Матрица технических улучшений: Проблемная зона → Решение → Процесс
| Проблема сборки | Техническое решение | Процесс |
| Перекрытие отверстий под винты | Ступенчатые ограничительные площадки и технологические пазы (фрезеровка на станке с ЧПУ) | Фрезеровка на станке с ЧПУ (сплавы 6061/7075) |
| Низкое качество совмещения при сварке | Встроенные пазы-ограничители на цилиндрических контактных поверхностях | Фрезерование на станках с ЧПУ + прецизионная механическая обработка |
| Деформация конструкции боковины | Фрезерованные изнутри ребра жесткости или запрессованные алюминиевые Г-образные кронштейны | Фрезерование на станках с ЧПУ / Дополнительная обработка экструдированного профиля |
| Чрезмерное количество видимых крепежных элементов | Защелкивающиеся алюминиевые штампованные зажимы вместо панелей с винтовым креплением | Штамповка алюминия на заказ |
| Сложность спецификации крепежа | Стандартизация крепежа M3/M4 по длине; унификация направления фиксации | Консультации по технологичности конструкции (DFM) и оптимизация спецификации (BOM) для OEM-производителя |
| Термотроттлинг под нагрузкой | Интегрированные блоки ребер охлаждения, выполненные из цельной заготовки | Фрезеровка на станке с ЧПУ (сплавы 6061/7075) |
V. Где используются эти алюминиевые корпуса
1. Телекоммуникационная инфраструктура 5G
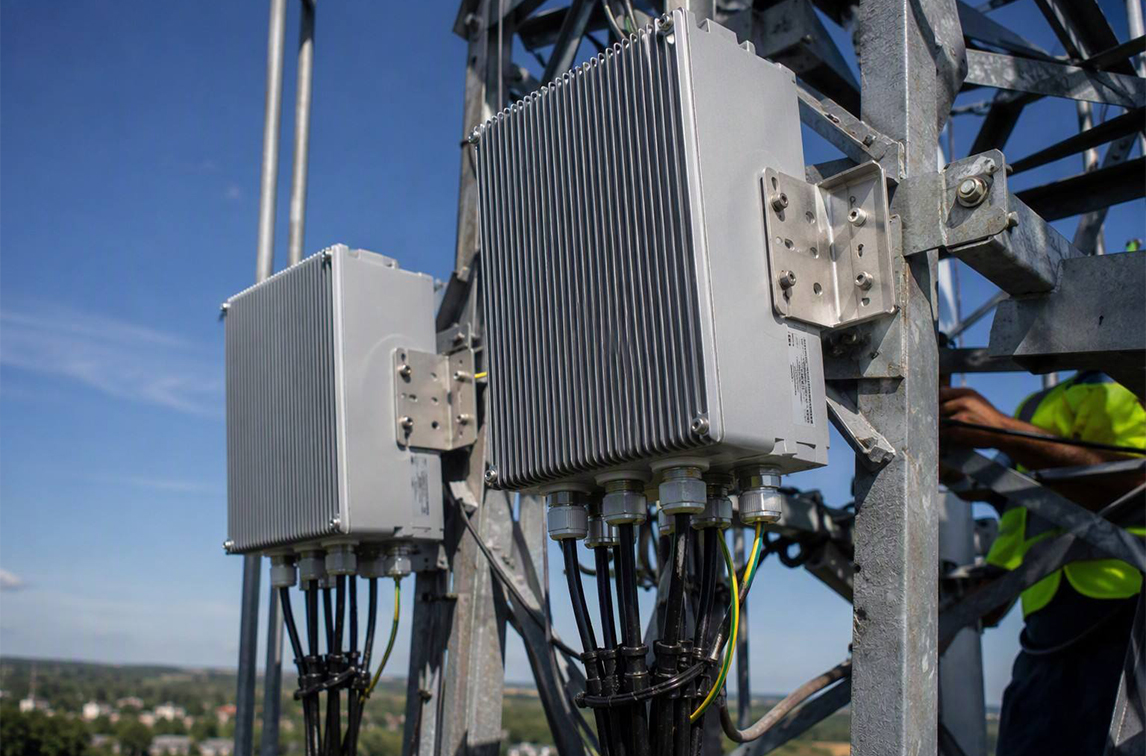
Одному телекоммуникационному подрядчику с Ближнего Востока потребовались корпуса для наружных модулей питания базовых станций: легкие, с классом защиты IP65, коррозионностойкие и способные рассеивать 80 Вт непрерывной мощности. Наше решение: корпус из экструдированного алюминия 6063-T5 с охлаждающими ребрами, обработанными на станке с ЧПУ, и твердым анодированным покрытием. Пройден 500-часовой тест на солевое распыление. Развернуты более чем на 200 объектах.
2. Промышленная автоматизация и системы управления
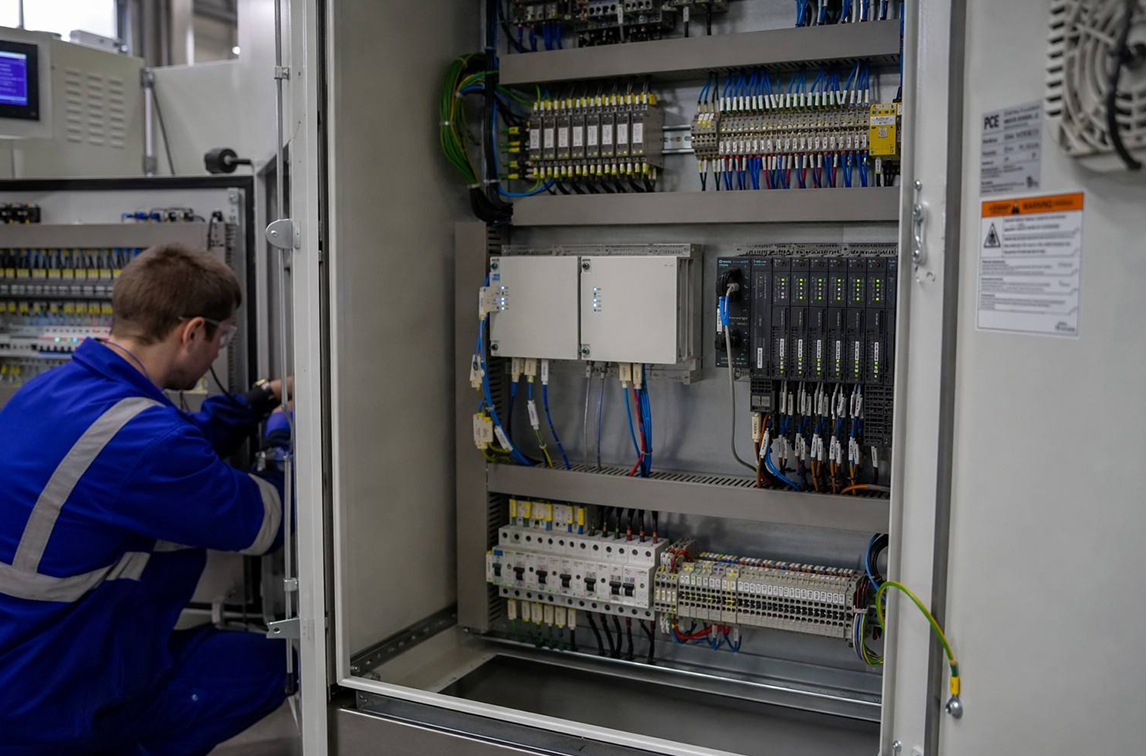
Европейскому системному интегратору потребовались алюминиевые распределительные коробки со степенью защиты IP54, имеющие нестандартные вырезы и пазы для установки ЭМС-уплотнений, для проекта по модернизации систем автоматизации производства. В течение четырех месяцев было поставлено 10 000 корпусов, изготовленных методом экструзии; каждое изделие прошло механическую обработку (выполнение отверстий и вырезов на станках с ЧПУ) и порошковую окраску в цвет RAL 7035. Поставки сопровождались отчетами о полном контроле геометрических параметров. Брак в производственном процессе отсутствовал.
3. Новая энергетика и зарядка электромобилей
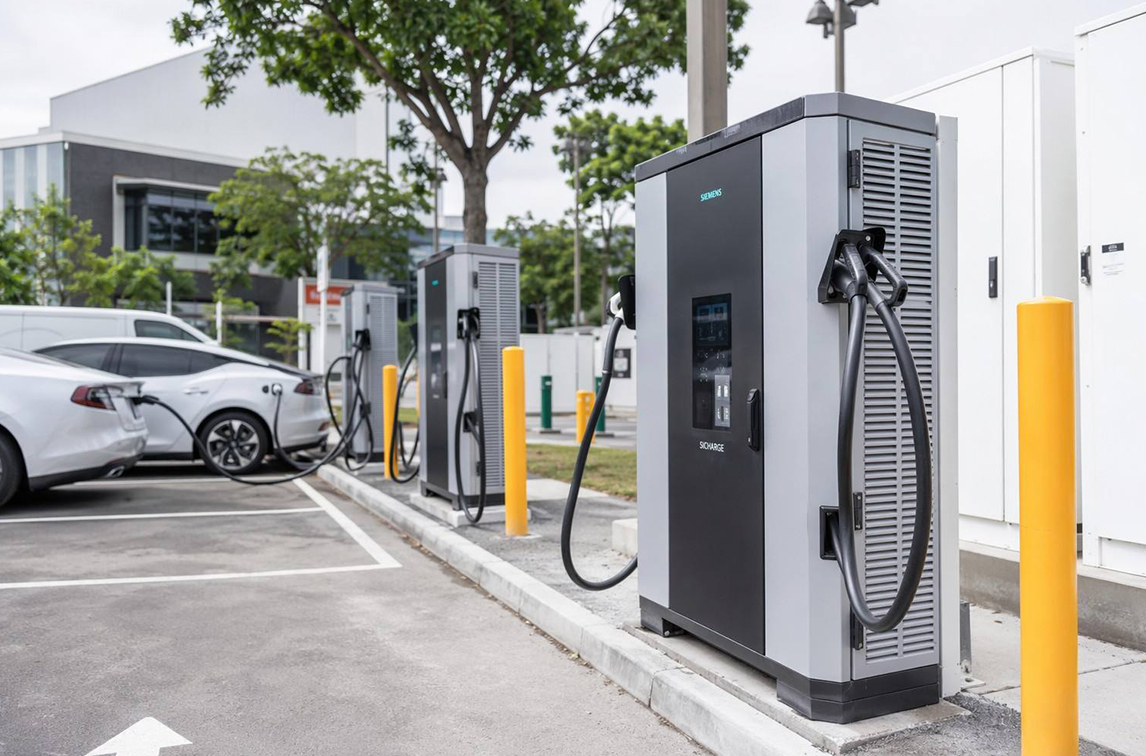
В 2025 году мировой рынок литья алюминия под давлением достиг объема 86,1 млрд долларов США (по данным Grand View Research), что во многом обусловлено спросом со стороны сектора электромобилей и возобновляемых источников энергии. Наши корпуса для зарядных устройств, отлитые из алюминиевого сплава ADC12, объединяют в себе функции электромагнитного экранирования, герметизации по стандарту IP65 и эффективного теплоотвода — и всё это в одной цельной детали: никакой сложной сборки из множества компонентов, никакого клея для уплотнителей и никаких компромиссов.
VI. Почему сотрудничество с нами в сфере китайского OEM-производства — это особый подход
Три фактора отличают настоящего партнера, работающего по принципу DFM (проектирование с учетом технологичности производства), от обычного исполнителя заказов:
1. Мы начинаем работу там, где заканчивается ваш 3D-файл. Получив файл в формате STEP, мы не просто рассчитываем стоимость, а проводим его всесторонний анализ. Мы выявляем зоны взаимного наложения деталей (интерференции), риски, связанные с тонкими стенками, и возможности для унификации крепежа. Вы получаете отчет DFM вместе с коммерческим предложением, а не после того, как первый образец окажется бракованным.
2. Мы контролируем всю производственную цепочку. Экструзия, фрезеровка на станках с ЧПУ, штамповка, финишная обработка поверхности, сборка — все эти этапы выполняются на нашем собственном производстве. При масштабировании проекта с 50 прототипов до партии в 50 000 изделий сам производственный процесс не переходит к другим исполнителям — меняется лишь его интенсивность.
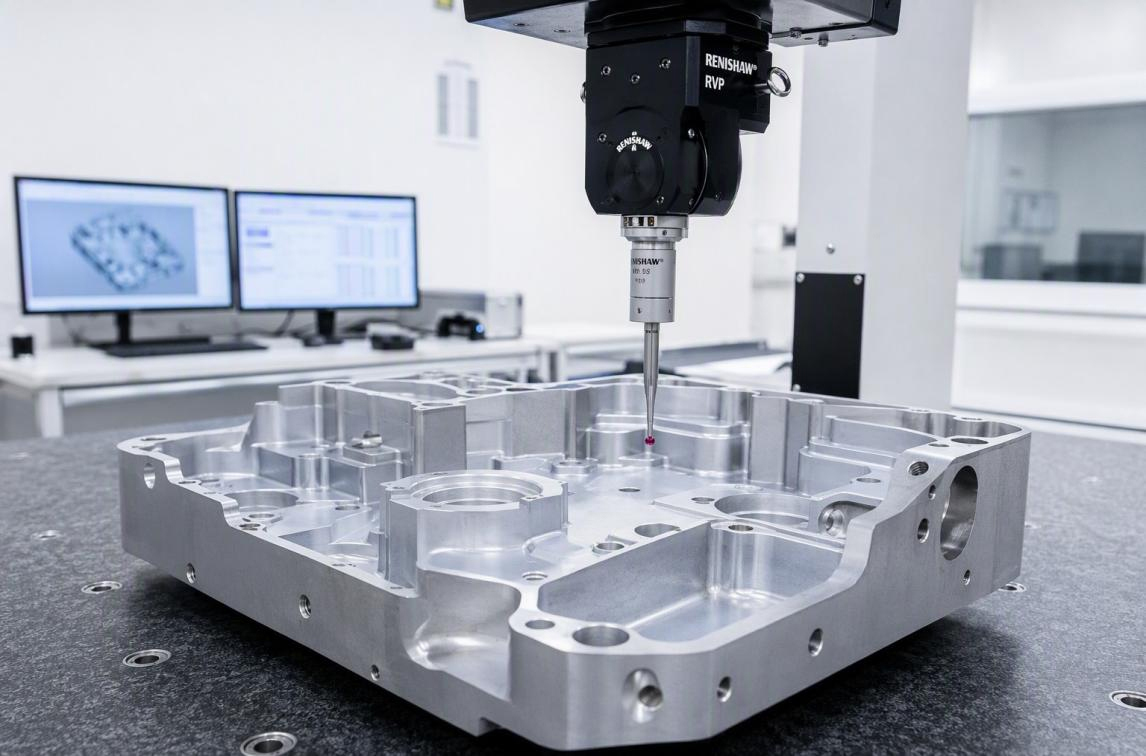
3. Мы ведем полную документацию. Каждая партия сопровождается сертификатами заводских испытаний материала (по стандарту EN 10204 3.1), отчетами о контроле на КИМ (координатно-измерительной машине), данными испытаний покрытия и декларациями соответствия регламентам RoHS/REACH. Если вам потребуется независимая проверка качества (например, силами SGS или Bureau Veritas), вся необходимая документация будет у нас готова.
Обсудим ваш проект алюминиевого корпуса
Независимо от того, есть ли у вас готовый к анализу DFM 3D-файл или вы пытаетесь понять причины неудачи с первым образцом от другого поставщика — отправьте материалы нам.
От вас требуется:
• Файл в формате STEP, IGES или STL (либо эскиз с размерами)
• Планируемый объем партии и бюджетный диапазон
• Требования к сертификации или финишной обработке поверхности
В течение 24 часов вы получите:
• Стоимость единицы изделия и затраты на оснастку (при необходимости)
• Отчет DFM с конкретными рекомендациями по оптимизации конструкции
• Подтвержденные сроки выполнения заказа
ПРЕДЫДУЩАЯ : Нет
СЛЕДУЮЩАЯ : От эскиза до 500 шкафов за 21 день: как компания из Кремниевой долины, занимающаяся дата-центрами, нашла в Китае идеального партнера по работе с листовым металлом