2026-08-20
После многих лет работы в сфере B2B-производства я убедился в одном: клиенты, заказывающие прецизионную обработку, больше всего боятся не цены, а риска.
● Опасение, что деталь стоимостью 2,70 доллара, изображенная на чертеже с отклонением от нормы всего на миллиметр, может остановить всю производственную линию на три дня.
● Страх, что сроки выполнения заказа превратятся в бесконечный поток писем с просьбами о предоставлении дополнительной информации («ещё две недели»).
● Страх, что сэкономленные 20% от цены за единицу товара в итоге обойдутся вам втрое дороже из-за необходимости доработки.
Эта статья не о машинах и не будет содержать технических характеристик. Она посвящена полному замкнутому циклу реального проекта: первоначальная проблема заказчика, наше решение по модернизации и конечные результаты.
1. Проблема клиента: остановка линии и запчасть стоимостью 2,70 доллара.
Осенью 2024 года с нами связалась компания D Company (название изменено), производитель оборудования для автоматизации из Среднего Запада США.
Директор по закупкам прислал нам электронное письмо через наш веб-сайт с запиской, которую я до сих пор помню:
«Мы уже дважды обожглись. Покажите мне свой процесс, а не цену».
Вот что произошло:
Проект был сосредоточен на обработке на станках с ЧПУ корпусов для автоматизированного оборудования. Один из ключевых компонентов был поставлен предыдущим поставщиком. Цена за единицу была действительно низкой — почти на 20% ниже рыночной. Но проблемы быстро накапливались:
● Низкая стабильность характеристик от партии к партии: в одной и той же партии некоторые сопрягаемые поверхности отклонялись от допуска на 0,04 мм, что создавало прямые помехи при сборке;
● Отсутствие технологической документации: поставщик не смог предоставить отчеты о первом образце FAI или какие-либо данные о возможностях процесса CPK — когда что-то шло не так, ответ был: «Мы просто запустим еще одну партию и посмотрим»;
● Чрезмерно долгие сроки выполнения заказов: производство одной партии переработанных изделий затянулось на 45 дней. Вся сборочная линия компании D простаивала 3 дня, и конечный клиент подал претензию.
Директор по закупкам произвел расчеты: 20% экономии на цене за единицу продукции окупились втрое за счет простоев, времени на доработку и затрат на консультации с инженерами из разных часовых поясов.
2. Как мы себя нашли: Мы не цитировали первыми — мы совершили «глупость».
Чертежи попали к нашей внутренней команде китайских инженеров — технологический процесс, контроль качества и сборка — все под одной крышей, а все проверки проводятся в нашей собственной мастерской. Ничего не передается на аутсорсинг, ничего не перенаправляется третьим сторонам.
После получения чертежей первым делом мы не стали рассчитывать стоимость. Мы провели анализ DFM (проектирование с учетом технологичности производства) — самый недооцененный этап в высокоточной обработке на станках с ЧПУ .
Три дня спустя мы прислали вам отчет по проектированию, изготовлению и технологичности производства (DFM) на 11 страницах. Ни строчки о том, насколько хороши наши станки. Всего четыре вывода:
● Вывод 1 (Проектирование): Внутренний радиус скругления углов R0,8 приводил к поломке инструментов и удвоению времени обработки — мы рекомендовали R1,2, что не оказывает функционального влияния и приводит к немедленному снижению затрат;
● Вывод 2 (Конструкция): Тонкостенный профиль толщиной 0,8 мм представлял высокий риск деформации после термообработки — мы рекомендовали добавить локальные ребра, контролируя деформацию на начальном этапе, а не корректируя ее позже;
● Вывод 3 (Процесс): Две сопрягаемые поверхности, требующие точности ±0,05 мм, обрабатывались в отдельных установках с несовпадающими базовыми точками — мы рекомендовали комбинированную операцию с общими базовыми точками в одном зажиме;
● Вывод 4 (Стоимость): Основной корпус был изготовлен из цельной заготовки с использованием менее 30% материала — мы рекомендовали перейти на экструдированный профиль с последующей чистовой обработкой, что позволило бы сократить затраты на материал на 35%.
Мы всегда четко заявляли: отчет DFM предоставляется бесплатно, но он является обязательным условием для получения коммерческого предложения.
Без этого цитата — всего лишь цифра. С ней же цитата — это обязательство.
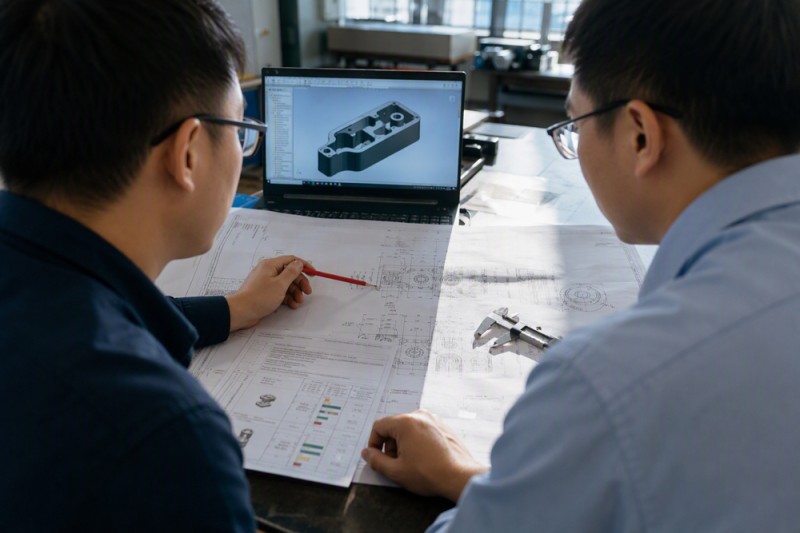
3. Решение: Превращение «азартных игр» в «уверенность»
После подтверждения проекта мы предприняли четыре шага, каждый из которых был направлен на решение конкретных задач заказчика при закупке деталей, изготовленных на станках с ЧПУ :
| Проблема клиента | Что мы сделали |
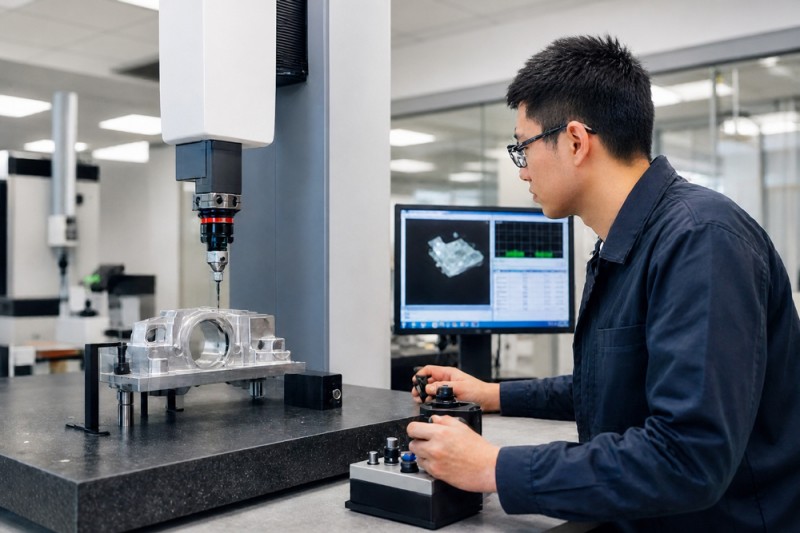
| Насколько постоянна точность? | Полная проверка первого образца FAI + отчеты CMM поставляются с каждой партией; данные CPK включены в каждую партию; критические допуски стабильно поддерживаются на уровне ±0,02 мм (спецификация: ±0,05 мм). |
| Насколько надежен срок выполнения заказа? | Производственные слоты фиксируются после подтверждения заказа; фото/видео на ключевых этапах (сырье, первый образец, обработка поверхности, упаковка); еженедельные отчеты о ходе работ. |
| Можно ли оптимизировать затраты? | Снижение затрат за счет оптимизации процесса (экструзионный профиль + чистовая обработка) — не за счет скидок, а за счет экономии материалов, времени обработки и отходов. |
| Необходимы ли сертификаты? | Система ISO 9001, сертификаты материалов MTC и декларации RoHS отгружены в полном объеме — прошли аудиты поставщиков заказчика. |
4. Количественные результаты
После доставки первой партии директор по закупкам компании D прислал электронное письмо. Я процитирую только одну строчку:
«Впервые за два года мы получили детали, которые подошли с первого раза».
Количество (первый порядок, 1000 штук):
| Метрическая система | Предыдущий поставщик | Нас |
| процент брака за партию | 12% | 0,3% |
| Критическая стабильность допусков | ±0,08 мм (колебания) | ±0,02–0,03 мм (CPK 1,67) |
| Сроки доставки | 45 дней (с задержками) | 28 дней (включая стоимость морской перевозки, гарантировано) |
| Общая стоимость | Исходный уровень | −18% (оптимизация процесса, а не снижение цен) |
| Документация процесса | Никто | FAI + CMM предоставляет отчеты по каждой отгрузке, обеспечивая полную отслеживаемость. |
Шесть месяцев спустя компания D включила нас в список утвержденных поставщиков двух новых платформ оборудования — это стало негласным подтверждением наших возможностей в области обработки металла на станках с ЧПУ для автоматизированного оборудования . Чертежи получены, и мы полностью пропускаем «этап испытаний».
5. В заключение: тематическое исследование на самом деле посвящено передаче риска.
Я постоянно говорю своей команде:
Когда клиенты B2B читают описание кейса, они никогда не смотрят на технические характеристики оборудования. Они задают три вопроса: Заставите ли вы меня снова рисковать? Кто покроет мои расходы, если что-то пойдет не так? И можно ли в следующий раз сделать оборудование дешевле, быстрее и надежнее?
Вот почему в наших тематических исследованиях никогда не говорится: «У нас столько-то 5-осевых станков». Там говорится:
● Как мы выявляли проблемы проектирования для клиентов до того, как они превращались в серьезные неполадки;
● Как новый технологический процесс позволил снизить процент брака до 0,3%;
● Как сроки выполнения заказа превратились из «обещания» в «закрепленное обязательство»;
● Какие данные позволяют инженерам заказчика с уверенностью утвердить проект?
Если вы оцениваете услуги по обработке на станках с ЧПУ от производителя и у вас есть чертеж, который «никто не осмелился взять» — или который взяли, но так и не выполнили должным образом —
Отправьте нам его. В течение 48 часов вы получите анализ DFM и обоснованное коммерческое предложение.