
2026-10-13
Вы искали актуальные цены на воздушную гибку в РФ на 2026 год и список надежных производителей? Честно говоря, рынок изменился до неузнаваемости всего за последние двенадцать месяцев. То, что работало в 2024-м, сегодня либо устарело, либо стоит неоправданно дорого из-за логистических наценок.
Я потратил три недели, обзванивая цеха от Санкт-Петербурга до Новосибирска, чтобы понять реальную картину. Не ту, которую рисуют в маркетинговых буклетах, а ту, с которой сталкивается главный инженер или владелец малого бизнеса, пытающийся запустить серию корпусов для электроники. Спойлер: «воздушная» гибка (или гибка с поддержкой листа, air bending) остается золотым стандартом, но правила игры теперь диктуют не немцы и японцы, а адаптивные решения из Китая и локальные сервисные хабы в России.
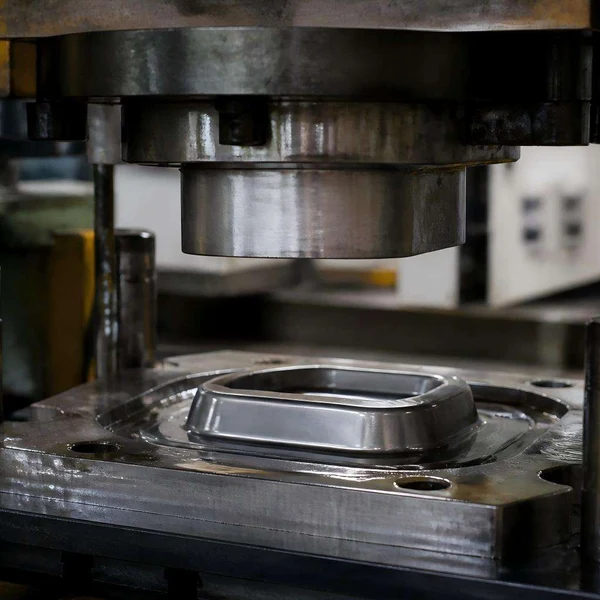
Давайте сразу расставим точки над i. Термин «воздушная гибка» часто пугает новичков. Кажется, что лист висит в воздухе. На деле же это метод, при котором материал опирается только на две точки матрицы (V-образной канавки), а пуансон продавливает его внутрь, не касаясь дна канавки.
Почему это критично именно сейчас? Потому что в условиях дефицита качественного листового металла в РФ, вариативность толщины стала нормой. Партия стали толщиной 2 мм может реально иметь разброс от 1.85 до 2.15 мм. При классической гибке «в дно» (bottoming) это привело бы к браку и поломке инструмента. Воздушная гибка прощает эти огрехи. Угол гибки определяется глубиной хода пуансона, а не геометрией инструмента. Это дает гибкость, которая в 2026 году ценится выше, чем идеальная, но хрупкая точность старых методов.
Однако, есть нюанс, о котором молчат продавцы станков. Точность угла напрямую зависит от однородности материала. Если вы гнете дешевый металл с неравномерной структурой, «пружинение» (springback) будет непредсказуемым. И здесь на сцену выходят новые системы компенсации.
Еще два года назад парк листогибочных прессов в России делился примерно так: 40% — европейские бренды (Trumpf, LVD, Bystronic), 30% — японские (Amada), 30% — китайские и отечественные сборки. К началу 2026 года пропорция перевернулась.
Европейское оборудование стало элитным клубом. Запчасти? Ждать от трех до шести месяцев, если вообще удастся найти оригинал через третьи страны. Цены на сервисное обслуживание выросли в 4-5 раз. Для среднего цеха это смертельный приговор.
Китайские производители, такие как HARSLE, ADH и Goldensign, заняли нишу масс-маркета. Но не спешите радоваться низким ценам. Главная проблема 2025-2026 годов — не само железо, а ЧПУ (системы управления). Многие станки поставляются с урезанным ПО, где отключены сложные функции автоматической компенсации угла. Вам приходится делать это вручную. Это медленно. Это требует высококвалифицированного оператора, которых на рынке катастрофически не хватает.
Что касается российских производителей… Тут ситуация двойственная. Есть компании, которые успешно собирают прессы на базе китайских станин и гидравлики, но ставят свои контроллеры или адаптируют российские аналоги Delem. Это работает. И главное — это ремонтопригодно здесь и сейчас.
Когда вы запрашиваете коммерческое предложение, вам могут назвать цену за час работы станка или за килограмм готового изделия. Давайте разберем оба подхода, потому что цифры в интернете часто врут.
В 2026 году средняя стоимость машиночаса на современном гидравлическом прессе с ЧПУ (усилие до 100 тонн) варьируется в следующих пределах:
| Регион / Тип производства | Цена за машиночас (руб.) | Комментарий эксперта |
|---|---|---|
| Москва и МО (крупные цеха) | 2 500 – 4 500 | Включает амортизацию дорогого оборудования и высокую аренду. Часто есть минимальный заказ. |
| Санкт-Петербург | 2 200 – 3 800 | Конкуренция выше, цены чуть ниже. Много предложений по даунсайзингу (перегибу) сложных деталей. |
| Регионы (Екатеринбург, Казань, Новосиб) | 1 800 – 3 000 | Дешевле рабочая сила, но может быть очередь на оборудование. Логистика готовых изделий добавит costs. |
| Гаражные мастерские / Частники | 1 200 – 1 800 | Риск брака высок. Нет гарантии соблюдения углов. Подходит только для черновых работ. |
Обратите внимание: цена за килограмм изделия редко опускается ниже 150-200 рублей для мелких серий (до 50 шт.). Почему? Потому что настройка станка под воздушную гибку занимает время. Нужно выставить задний упор, подобрать матрицу, сделать пробный гибец, измерить угол, скорректировать глубину хода. Если вы заказываете 10 штук, вы платите не за металл, а за время наладчика.
Важный инсайт: В 2026 году многие подрядчики начали вводить коэффициент сложности. Стандартная гибка под 90 градусов — база. Все, что требует многоэтапной гибки, зиг-загов или работы с длинномерами (более 2 метров), умножается на 1.5 или 2. Это справедливо, так как риск повреждения инструмента и брака растет экспоненциально.
Я видел десятки смет, где клиент смотрел только на цену гибки. А потом получал счет за доставку, упаковку и, самое обидное, за исправление брака.
Не верьте сайтам с красивыми рендерами. Верьте тому, что можно потрогать. Вот мой алгоритм действий, если вам нужно заказать партию деталей с использованием воздушной гибки.
1. Запросите видео настройки. Попросите прислать короткое видео того, как их оператор настраивает станок под похожую деталь. Если они мнутся или говорят «это коммерческая тайна» — бегите. Хороший цех гордится своим процессом.
2. Уточните модель ЧПУ. Если вам говорят «станок с числовым управлением», спросите конкретно: Delem DA-66T? Cybelec? Или безымянный китайский контроллер? От этого зависит повторяемость результата. Старые аналоговые системы в 2026 году уже не конкурентоспособны для средних и крупных серий.
3. Тестовая партия. Никогда не заказывайте сразу весь тираж. Закажите 5-10 штук. Проверьте углы угломером. Проверьте размеры полок. Если разброс угла больше ±0.5 градуса — для точной сборки корпусов это не подойдет.
4. Логистика внутри цеха. Как они хранят готовые детали? Если вы видите, что согнутые элементы свалены в общую кучу на полу — качество поверхности будет ужасным. Ищите тех, кто использует индивидуальные ячейки или прокладки.
Давайте копнем глубже в физику процесса. Воздушная гибка зависит от соотношения ширины V-образной канавки матрицы (V-die) и толщины материала (S). Золотое правило: V = 6S до 8S.
Если вы пытаетесь сэкономить и используете слишком узкую канавку, усилие гибки резко возрастает. Это может привести к трещинам на внешнем радиусе, особенно если металл холоднокатаный и имеет низкую пластичность. Если канавка слишком широкая, внутренний радиус будет большим, и деталь может не войти в сборочный узел.
В 2026 году тренд сместился в сторону использования многосекционных матриц. Они позволяют комбинировать разные ширины канавок на одном инструменте. Это ускоряет переналадку. Подрядчики, имеющие такой парк инструмента, могут дать цену ниже, так как тратят меньше времени на замену оснастки.
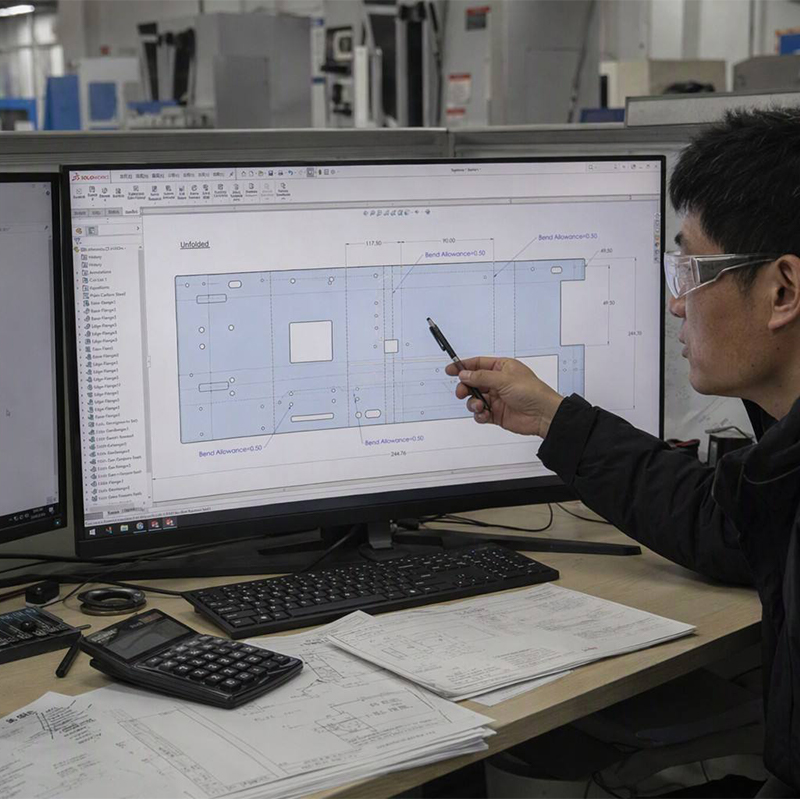
Еще один момент — направление волокон металла. При воздушной гибке вдоль волокон риск трещины выше. Опытный технолог учтет это при развертке детали. Если ваш подрядчик не спрашивает про направление волокон при заказе сложных деталей из нержавеющей стали или алюминия, он либо новичок, либо ему все равно.
Springback — это возврат упругой деформации. Металл хочет вернуться в исходное состояние. При воздушной гибке мы гнем деталь «с запасом», например, до 88 градусов, чтобы после снятия нагрузки она стала 90.
Раньше это делалось методом тыка. Сейчас, в 2026 году, даже бюджетные станки имеют базы данных материалов. Оператор выбирает «Сталь 08пс, 2 мм», и станок сам рассчитывает компенсацию. Но база должна быть актуальной. Если поставщик металла изменил технологию проката, старые данные врут. Поэтому лучшие цеха проводят тестовые гибы для каждой новой партии металла. Это занимает 15 минут, но спасает часы переделок.
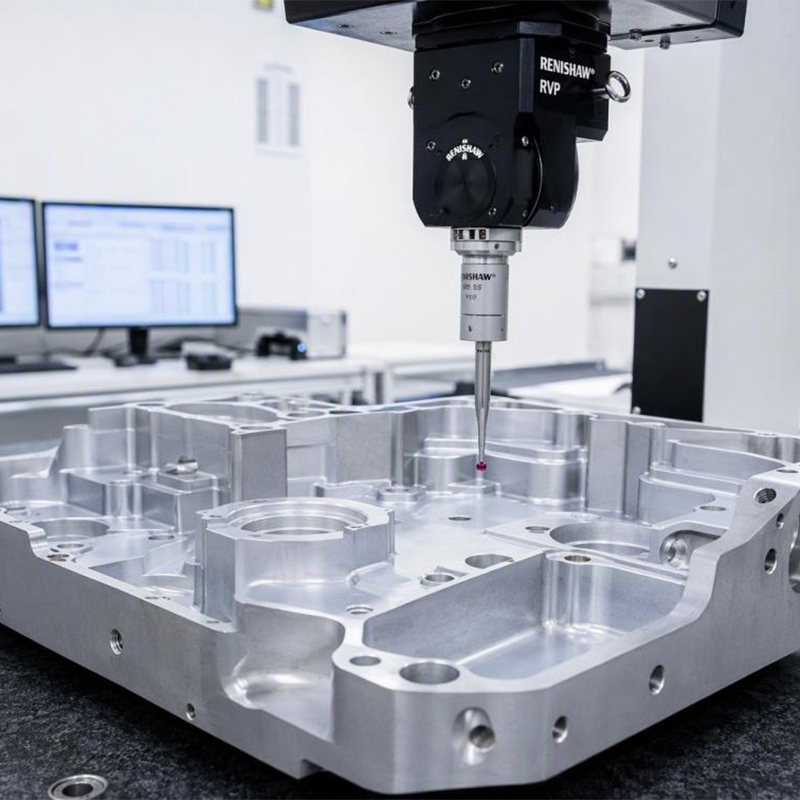
Я настоятельно рекомендую требовать от исполнителя протокол первых статей (FAI — First Article Inspection). Это документ, где зафиксированы реальные углы и размеры первого изготовленного изделия. Без этой бумажки принимать партию опасно.
Рынок металлообработки в России стабилизируется, но становится более сегментированным. Дешевый демпинг уходит. Клиенты готовы платить за предсказуемость.
Вижу рост спроса на гибридные решения. Например, лазерная резка + гибка в одном цикле. Производители, которые интегрируют эти процессы, смогут давать сроки 2-3 дня вместо двух недель.
Также ожидаю роста популярности роботизированных ячеек гибки. Да, в России их пока мало из-за стоимости и сложности программирования. Но для крупных серий (тысячи одинаковых деталей) они уже сейчас выгоднее ручного труда. Робот не устает, не ошибается в угле и не требует больничных. Если ваш заказ большой, ищите тех, кто уже внедрил роботов-гибщиков. Цена будет конкурентной, а качество — стабильным.
И последнее. Не бойтесь задавать неудобные вопросы. Спросите: «Какой у вас процент брака?». Спросите: «Что вы делаете, если угол ушел?». Ответы расскажут вам больше, чем любой прайс-лист.
Воздушная гибка в 2026 году — это не просто технология. Это тест на профессионализм вашего партнера. Выбирайте тех, кто понимает физику процесса, а не просто нажимает кнопку «Пуск». Экономия на этапе выбора подрядчика всегда оборачивается потерями на этапе сборки и эксплуатации готового продукта.
Если вы планируете закупать собственное оборудование, обратите внимание на наличие сервисного центра производителя в вашем часовом поясе. Время простоя станка в 2026 году стоит дороже, чем сама машина. Лучше взять менее престижный бренд с быстрым сервисом, чем топ-уровень с ожиданием инженера из-за границы месяц.
Рынок живой, он меняется каждый квартал. Следите за новостями, тестируйте новых поставщиков малыми партиями и не забывайте проверять углы. Удачи в производстве.