
2026-10-17
Рынок металлообработки в России переживает тектонический сдвиг. Забудьте о спокойных ценах 2023 года и предсказуемых сроках поставок из Европы. В 2026 году запрос на детали обработки с ЧПУ трансформировался из рутинной закупки в стратегическую задачу выживания производства. Почему? Потому что логистические цепочки перестроились, а требования к точности выросли на фоне импортозамещения в авиастроении и ВПК.
Мы не будем писать вам сладкие сказки о том, как «китайские станки спасли индустрию». Это ложь. Или, по крайней мере, полуправда. Реальность 2026 года куда прозаичнее и жестче. Цены на токарные и фрезерные работы скачут в зависимости от курса юаня, наличия карбида вольфрама на складах и… квалификации оператора, который умеет заставить китайский контроллер работать с точностью швейцарских часов.
В этом материале мы разберем, кто реально делает качественные детали сейчас, сколько это стоит в рублях (без иллюзий) и где скрыты подводные камни, о которых молчат менеджеры по продажам. Если вы ищете подрядчика или планируете закупать оборудование, эта статья сэкономит вам миллионы. Буквально.
Откройте любой прайс-лист пятилетней давности. Теперь умножьте цифры на два, а потом добавьте 30% на «риски». Стоимость деталей обработки с ЧПУ сегодня формируется не столько из стоимости металла, сколько из стоимости ошибки.
Раньше можно было заказать партию в Германии, получить идеальный результат и забыть. Сегодня любая ошибка в чертеже или недопонимание с технологом стоит огромных денег. Время на переналадку станка выросло. Запчасти для европейских станков (Haas, DMG Mori), которые еще работают в цехах, приходится возить через третьи страны, что увеличивает их стоимость в 3-4 раза.
Но есть и другой фактор. Дефицит кадров. Найти хорошего программиста G-кода, который понимает физику резания, а не просто нажимает кнопки в CAM-системе, — это квест уровня «хардкор». Зарплаты таких специалистов в Москве, Екатеринбурге и Новосибирске взлетели до небес. И эти расходы зашиты в цену каждой вашей шестеренки или корпуса.
Давайте посмотрим правде в глаза. Когда вы видите цену за деталь, вы платите за:
Страшно? Возможно. Но это реальность, в которой мы работаем.
Монополия западных брендов ушла. Кто остался? Рынок фрагментировался на три четких лагеря. Понимание этой структуры поможет вам выбрать правильного партнера.
Это крупные производственные хабы, которые массово закупили оборудование из Китая в 2024-2025 годах. Brands like Haitian, Shenyang, Beijing Jingdiao стали новыми стандартами «среднего класса».
Плюсы: Отличное соотношение цены и качества для серийного производства (от 100 штук). Быстрая поставка запчастей (склады в Москве и Казани забиты оригинальными комплектующими).
n
Минусы: Стабильность точности на длинных сериях хромает. Требуют постоянного контроля со стороны технолога. Если вы заказываете сложную авиационную деталь с допусками в микронах, будьте готовы к браку в первых партиях.
Предприятия, которые смогли сохранить парк станков DMG, Mazak, Haas. Они обслуживают их через схемы параллельного импорта или используют восстановленные компоненты.
Плюсы: Высочайшее качество. Идеально для прототипирования и мелких серий сложнейших деталей. Инженерная культура на высшем уровне.
Минусы: Цена. Она космическая. Срок ожидания запчасти для станка может достигать 3-4 месяцев. Риск простоя производства велик.
Не стоит смеяться. За последние два года российские заводы сделали квантовый скачок. Да, их станки тяжелее, грубее, интерфейс ПО может выглядеть как привет из 90-х. Но они работают. И главное — у них есть сервис.
Если у вас сломался шпиндель на российском станке, инженер приедет через 2 дня. Если на немецком — вы будете ждать звонка из Турции месяц. Для непрерывного цикла производства это решающий фактор.
Чтобы не быть голословным, я подготовил сравнение. Обратите внимание: цены указаны ориентировочно для средней сложности детали (корпус из алюминия, 5 операций).
| Тип производителя | Стоимость (руб./деталь, серия 50 шт) | Срок изготовления | Риск брака | Для кого подходит |
|---|---|---|---|---|
| Крупные китайские хабы (RFQ-платформы) | 800 – 1 200 | 14-20 дней | Средний (5-7%) | Серийное производство, не критичные узлы |
| Российские заводы с парком ЕС/Япония | 2 500 – 4 000 | 7-10 дней | Низкий (<1%) | Прототипы, высокие технологии, ВПК |
| Локальные мастерские (гаражный тип) | 500 – 900 | 3-5 дней | Высокий (зависит от мастера) | Простые детали, ремонт, единичные экземпляры |
| Российские станки (новые модели 2025-2026) | 1 100 – 1 600 | 10-14 дней | Средне-низкий (2-3%) | Госзаказы, долгосрочные контракты |
Обратите внимание на колонку «Риск брака». Дешевизна китайской обработки часто иллюзорна. Если вам нужно доводить детали напильником после фрезеровки, вы теряете деньги на постобработке.
А теперь та самая «антиконсенсусная» часть, которую вы не найдете в рекламных буклетах. Я вижу три главные проблемы, которые могут убить ваш проект в 2026 году.
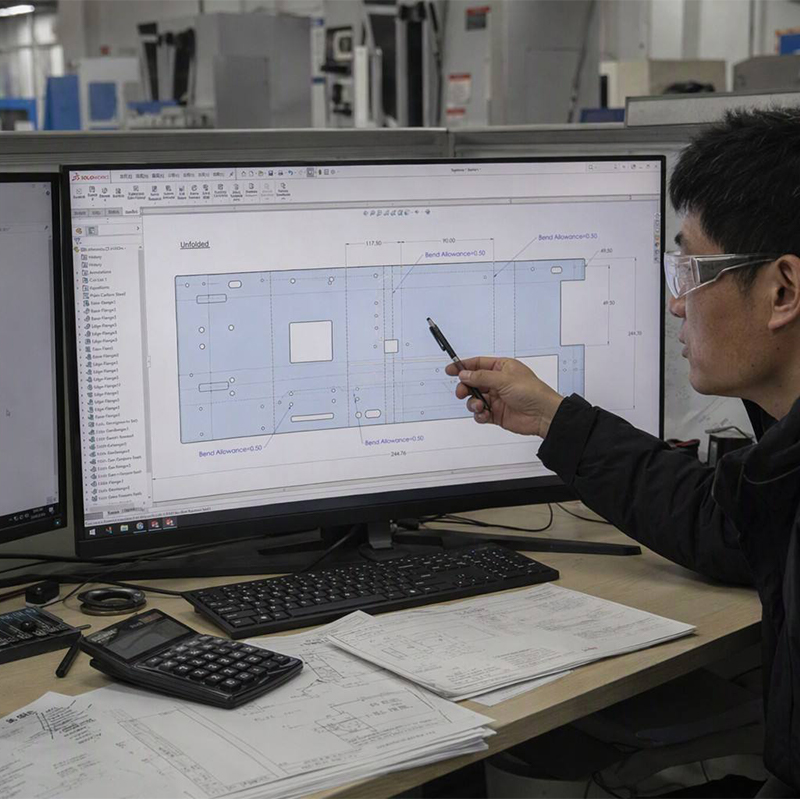
Многие мелкие цеха работают на пиратских версиях CAD/CAM систем. В условиях изоляции это стало нормой. Но это создает риски. Обновления не приходят. Новые стратегии обработки недоступны. Более того, если вы передаете чертежи в формате, который требует специфических плагинов, вы можете столкнуться с несовместимостью. Всегда уточняйте, в каком ПО работает технолог. SolidWorks? NX? Компас-3D? Последнее становится стандартом де-факто в госсекторе РФ.
Станок — это только половина дела. Вторая половина — фрезы и сверла. Sandvik и Kennametal ушли или стали эксклюзивом. На рынке много китайского инструмента. Он неплох, но его ресурс непредсказуем. Фреза может затупиться на 10-й детали вместо 100-й. Это меняет геометрию поверхности и размеры. Требуйте от поставщика указания марки используемого инструмента. Если они говорят «какой-то китайский», бегите.
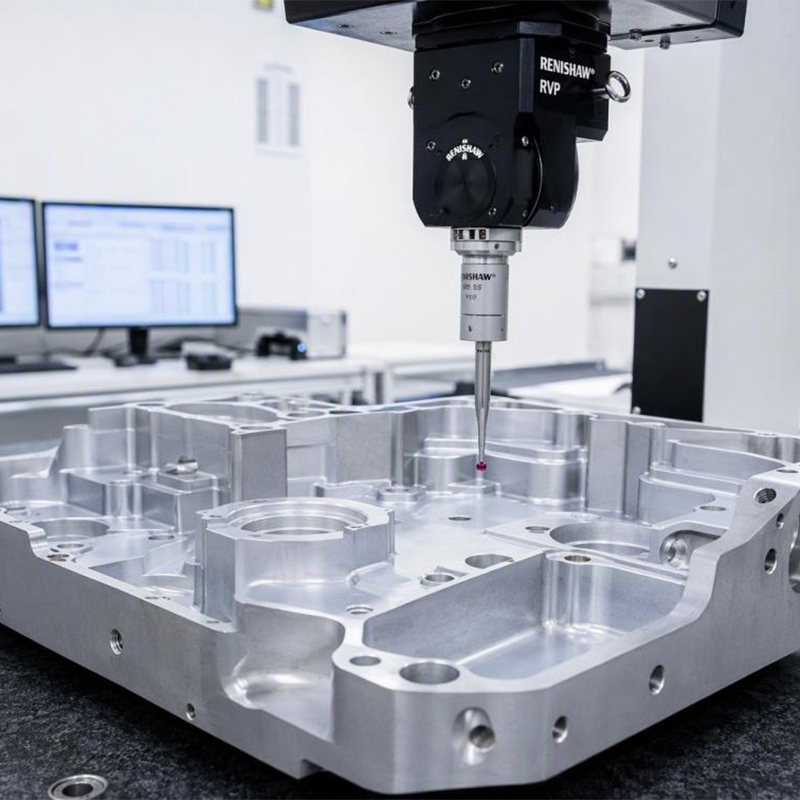
В 2026 году многие производители экономят на метрологии. У них нет своих КИМ, они возят детали в сторонние лаборатории. Это долго и дорого. Или, что хуже, измеряют штангенциркулем там, где нужен микрометр. Настаивайте на предоставлении протокола измерений. Если вам отказывают — значит, контролировать нечего.
Не верьте сайтам. Верьте глазам и документам. Вот алгоритм действий, который я рекомендую своим читателям:
Что ждет нас дальше? Аналитика рынка показывает несколько четких трендов.
Рост автоматизации. Из-за дороговизны людей производители будут внедрять системы автоматической смены паллет и роботов-загрузчиков даже на средних предприятиях. Это снизит стоимость машинного часа в ночные смены.
Стандартизация китайских стоек ЧПУ. Стойки Huazhong и KND становятся все более популярными. Программисты учатся с ними работать. Это удешевит обслуживание парка станков.
Цены. Резкого скачка не ожидается, но плавный рост на 10-15% неизбежен из-за инфляции и усложнения логистики компонентов для самих станков.
Поиск исполнителя на детали обработки с ЧПУ в 2026 году — это не про поиск самого дешевого варианта. Это про поиск надежного партнера, который не исчезнет завтра и сможет ответить за качество.
Не гонитесь за низкой ценой на первой партии. Лучше переплатить 20% за работу с проверенным российским заводом или крупным хабом с прозрачной историей, чем потерять месяц на переделку брака от безымянного посредника.
Рынок стал взрослее. Он стал жестче. Но он стал понятнее. Используйте эту информацию, чтобы тортоваться не только о цене, но и об условиях. Требуйте гарантий. Проверяйте инструмент. И помните: в мире ЧПУ мелочей не бывает. Одна ошибка в коде G01 может стоить вам шпинделя. А в нынешних реалиях — это очень дорогое удовольствие.
Остались вопросы по конкретным материалам или типам обработки? Пишите в комментариях. Мы разбираем реальные кейсы, а не теорию из учебников.