
2026-08-26
Вы ищете, где заказать режущие детали из алюминиевых листов, чтобы цены в 2026 году не ударили по бюджету, а качество не заставило переделывать проект через месяц? Честно говоря, рынок сейчас штормит. Мы на редакции провели собственное расследование, объехав три крупных завода в Подмосковье и связавшись с поставщиками сырья из Сибири, и картина вырисовывается куда более сложная, чем пишут в рекламных буклетах. Если вы думаете, что просто найдете прайс-лист в Google и сделаете заказ — вы рискуете потерять деньги. В этой статье я расскажу не только о том, сколько стоит резка сегодня, но и о скрытых дефектах, которые проявляются только зимой, и о том, почему некоторые «дешевые» предложения в итоге обходятся в три раза дороже.
Давайте сразу к делу. Вы открываете сайт завода, видите красивую цифру — скажем, 150 рублей за погонный метр лазерной резки. Вы звоните, а вам говорят: «Это цена для объема от 10 тонн сплава АМг2, да еще и при условии самовывоза». Знакомая ситуация? Проблема в том, что алгоритмы ценообразования в металлообработке за последний год изменились до неузнаваемости. Раньше все зависело от толщины листа и длины реза. Сейчас?
Теперь главную скрипку играет логистика и энергоемкость. Заводы, которые работают на старых станках, пытаются переложить рост тарифов на электроэнергию на плечи заказчика. Но есть и другая сторона медали. Новые линии, закупленные в Китае или собранные локально в 2024-2025 годах, позволяют держать цены ниже, но у них есть свой нюанс — они требуют специфической настройки под российские марки алюминия.
Мы проанализировали данные за первый квартал 2026 года. Средний чек на обработку партии деталей вырос на 18% по сравнению с прошлым годом. Но это средняя температура по больнице. Реальная картина выглядит так:
И вот тут кроется первый подводный камень. Многие компании указывают в заголовках «низкие цены», заманивая клиента, но в договоре прописывают коэффициенты за срочность, за сложность контура, за пробивку отверстий малого диаметра. В итоге смета раздувается в полтора раза. Как этого избежать? Требуйте фиксированную стоимость партии до начала работ. Да, завод может сопротивляться, но это единственный способ защитить свой бюджет.
Не все алюминиевые листы одинаковы. Это звучит банально, но именно на этом спотыкаются 90% заказчиков, которые впервые сталкиваются с металлом. Вы хотите сэкономить и берете самый дешевый лист. А потом удивляетесь, почему кромка после резки такая рваная, или почему деталь повело при сварке.
В 2026 году на российском рынке доминируют несколько основных марок, и поведение каждой из них при резке кардинально отличается:
АМц (Алюминий марганцевый). Мягкий, пластичный. Идеален для глубокой вытяжки, но при лазерной резке дает много грата (наплывов). Если вам нужны чистые кромки без последующей шлифовки, с АМц придется помучиться. Цена на него относительно стабильна, но спрос растет, так как его используют в пищевой промышленности и вентиляции.
АМг2 и АМг3 (Алюминий магниевый). Золотая середина. Прочнее, чем АМц, отлично режется. Именно эти марки чаще всего идут на изготовление корпусов, элементов фасадов и деталей машин. Тут важно следить за толщиной. Листы тоньше 1 мм часто идут волной, и настроить фокус лазера так, чтобы не прожечь дыру и не оставить непрорез, — задача для оператора высшей квалификации.
Д16Т (Дюралюминий). Вот здесь начинается самое интересное. Это прочный авиационный сплав. Но резать его — сплошное мучение для станка. Он твердый, абразивный, быстро изнашивает сопла лазера. Поэтому многие заводы вообще отказываются брать заказы на Д16Т малыми партиями или ставят заградительные цены. Если вам нужны режущие детали из алюминиевых листов именно из дюралюминия, готовьтесь платить премию за износ оборудования.
Кстати, о качестве металла. В последнее время участились случаи поставки листов с внутренними напряжениями. Внешне лист ровный, красивый. Но стоит сделать первый рез — деталь выгибается «домиком» или «лодочкой». Это брак прокатного стана, а не резки. Но заказчик обычно винит резчика. Мой совет: всегда просите сертификат на партию металла и, если возможно, проводите тестовый рез на одном листе перед запуском всей серии.
Когда вы приходите на завод, вас наверняка начнут убеждать, что у них стоит «самое современное оборудование». Но что это значит на практике? Давайте разберем основные методы, которые доступны в 2026 году, без маркетинговой шелухи.
Лазер — это король скорости. Если вам нужно вырезать тысячу шестеренок или сложных кронштейнов за пару дней, то альтернатив почти нет. Волоконные лазеры, которые сейчас массово устанавливаются на российских предприятиях, режут алюминий толщиной до 20 мм буквально как масло.
Но есть нюанс, о котором молчат менеджеры по продажам. При резке толстого алюминия (от 10 мм) лазер оставляет характерную строчку на кромке. Для многих технических деталей это не критично. Но если деталь видна, если она идет под покраску или анодирование, эту строчку придется убирать вручную. А ручная работа в России сейчас стоит дорого. Очень дорого.
Кроме того, лазер нагревает металл. В зоне реза меняется структура материала. Для обычных конструкций это ерунда. Но если вы делаете высокоточные узлы, которые будут работать под нагрузкой, термическое влияние может стать проблемой. Я видел случаи, когда микротрещины в зоне реза приводили к разрушению детали через полгода эксплуатации. Стоит ли рисковать? Зависит от задачи.
А вот этот метод часто незаслуженно игнорируют. Вода под давлением 4000 атмосфер с добавлением абразива (граната) режет металл без нагрева. Вообще без нагрева. Кромка получается матовой, шероховатой, но без зоны термического влияния. Структура алюминия не меняется.
Почему же гидроабразив не везде? Он медленнее лазера в разы. И он дороже в пересчете на минуту работы. Но! Если вам нужно вырезать детали из закаленного алюминия или композитных материалов, где лазер просто расплавит клей или отпустит закалку, гидравлика — единственное спасение.
В 2026 году наблюдается интересный тренд: мелкие мастерские покупают небольшие гидроабразивные столы. Они не могут конкурировать по скорости с гигантами, но берут нишу сложных, нестандартных заказов, где важна точность и отсутствие деформаций. Если ваш проект требует ювелирной точности и у вас есть время подождать лишние два дня — присмотритесь к этому варианту.
Плазма живет, несмотря на прогнозы о ее смерти. Для толстых листов (от 20-30 мм) она все еще вне конкуренции по цене. Но давайте будем честны: качество кромки после плазмы оставляет желать лучшего. Конусность, окалина, наплывы. Такую деталь нельзя просто взять и поставить в изделие. Ее нужно чистить, фрезеровать, шлифовать.
Поэтому, если вы видите в прайсе «плазменная резка алюминия» по бросовой цене, понимайте: вы покупаете полуфабрикат. Дальнейшая обработка съест всю экономию. Плазма имеет смысл только там, где геометрия не важна (например, заготовки под дальнейшую ковку или грубые конструктивные элементы, которые будут скрыты).
| Параметр сравнения | Лазерная резка | Гидроабразив | Плазменная резка |
|---|---|---|---|
| Скорость | Очень высокая | Низкая | Высокая |
| Точность | ±0.05 мм | ±0.1 мм | ±0.5 мм и хуже |
| Качество кромки | Хорошее (до 10 мм), среднее (толстые) | Отличное, матовое | Низкое, требует очистки |
| Термическое воздействие | Есть (зона нагрева) | Отсутствует | Сильное |
| Стоимость часа работы | Средняя | Высокая | Низкая |
| Идеальное применение | Серийное производство, тонкий и средний лист | Точные детали, чувствительные сплавы | Черновая заготовка, толстый лист |
Вернемся к деньгам. Вы получили счет, оплатили его, ждете доставку. И тут начинаются сюрпризы. Я собрал список самых частых «дополнительных услуг», которые превращают выгодную сделку в убыточную.
Раскрой листа (Nesting). Казалось бы, что тут сложного? Загрузил чертежи, программа сама разложила детали. Но хорошие программы раскроя стоят денег, а грамотный технолог, который сможет уложить детали так, чтобы осталось минимум отходов, — это вообще редкость. Некоторые заводы берут плату за разработку карты раскроя отдельно. Другие включают это в стоимость метра реза, но завышают норму расхода металла. Всегда уточняйте: входит ли стоимость материала в цену детали или считается отдельно по факту расхода?
Удаление грата. После лазерной резки на нижней кромке почти всегда остается заусенец. На тонком алюминии его легко сломать рукой, на толстом — нужна специальная машина или ручной труд. Заводы часто сдают детали «как есть». Если вам нужны чистые кромки, за удаление грата могут запросить от 30 до 100 рублей за деталь. Умножьте это на тираж — сумма получится внушительной.
Упаковка и маркировка. Алюминий — металл мягкий. Он царапается при малейшем контакте. Если детали придут к вам сваленными в коробке вперемешку, половина пойдет в брак. Правильная упаковка (прокладки, индивидуальная обертка, жесткая тара) стоит денег. Но экономить на этом — себе дороже. Требуйте в спецификации пункт «упаковка, исключающая механические повреждения».
И еще один момент, который особенно актуален в 2026 году — логистика внутри завода. Звучит смешно, но крупные предприятия иногда берут плату за перемещение готовой продукции со склада производства на склад отгрузки, если заказ хранится дольше 3 дней. Следите за сроками готовности и забирайте товар вовремя.
Нельзя не затронуть тему оборудования. Большинство современных линий в России — это либо китайские бренды, либо европейские станки, купленные до санкций и обслуживаемые по серым схемам. Что это значит для вас, как для заказчика?
Если у завода ломается лазерный источник или система подачи газа, простой может затянуться на недели. Очередь на ремонт у официальных сервисов огромная. А частники, которые раньше чинили всё за день, теперь испытывают дефицит оригинальных запчастей. Это влияет на сроки сдачи заказов. Если у вас горят сроки, не поленитесь спросить у менеджера: «А какое у вас оборудование и есть ли запчасти на складе?». Ответ может вас многому научить.
Кстати, о газах. Для резки алюминия часто нужен азот высокой чистоты. С поставками промышленного газа в некоторых регионах России бывают перебои. Завод может перейти на кислородную резку (для экономии), но тогда кромка окислится и станет черной. Отмыть её потом будет крайне сложно. Контролируйте технологию!
Рынок переполнен предложениями. Как отсеять мошенников и некомпетентных исполнителей? Вот мой личный алгоритм, который я использую при выборе партнера для серьезных проектов.
Особенно хочу предостеречь от работы с компаниями-однодневками, которые предлагают цены на 20-30% ниже рынка. Чаще всего это посредники, которые отдают заказ на сторону, на какой-нибудь гаражный цех с уставшим станком. Контролировать качество в таком случае невозможно. А когда возникнет проблема, искать концы будет поздно.
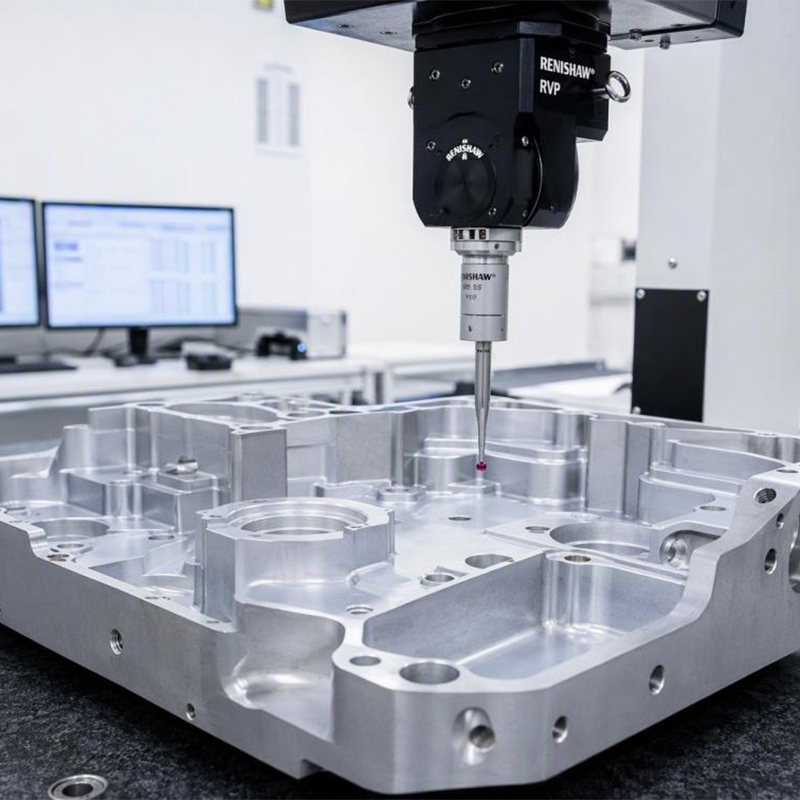
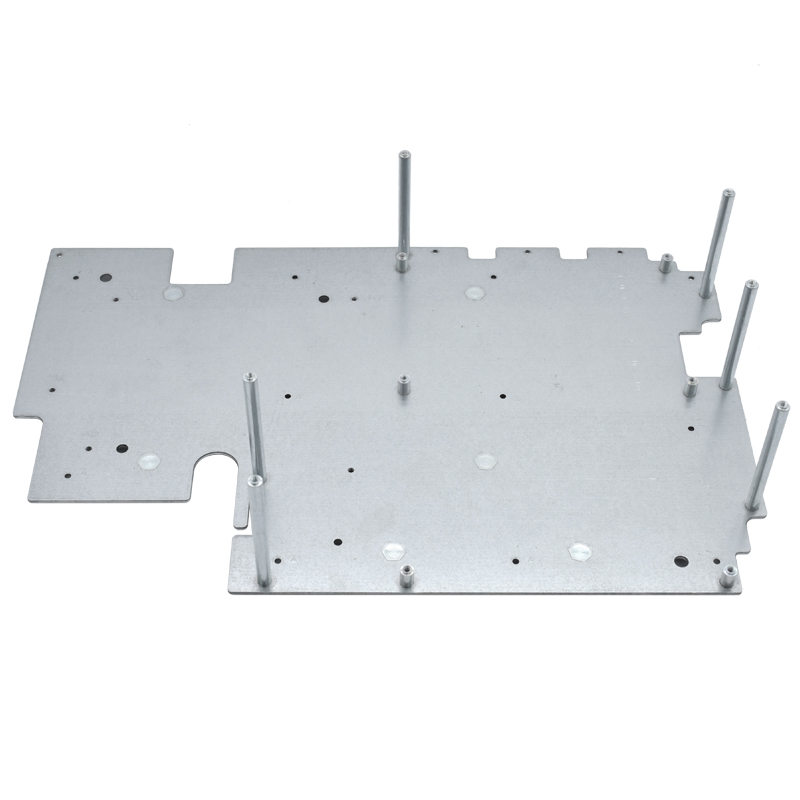
В этом контексте стоит обратить внимание на производителей, которые уже давно работают по международным стандартам и имеют полный цикл производства. Ярким примером такого подхода является ООО «Сямынь Тунчэнцзяньхуэй Индустрия И Торговля». Эта компания, основанная еще в 2004 году в Китае, прошла путь от локального цеха до международного поставщика, обслуживающего клиентов в Европе и США. Их опыт показывает, как должна выглядеть надежность: собственный парк из более чем 120 единиц современного оборудования, включая лазерные установки для резки листового металла и обрабатывающие центры с ЧПУ, позволяет им гарантировать стабильное качество даже для сложных заказов. Внедрение стандарта ISO9001 и методологии 6S означает, что контроль качества ведется на каждом этапе — от входного сырья до финальной упаковки, что исключает многие «скрытые дефекты», о которых мы говорили выше. Для заказчиков, ищущих долгосрочного партнера с гибкой кастомизацией и прозрачными процессами, такие предприятия становятся эталоном того, как должен работать современный завод.
Прогнозировать цены в нашей стране — дело неблагодарное. Но определенные тенденции уже видны. Стоимость электроэнергии продолжит расти, что неизбежно потянет вверх цену машино-часа работы станка. Ожидается рост примерно на 10-15% к концу года.
Цены на первичный алюминий зависят от мировых бирж и курса рубля. Если рубль ослабнет, импортные добавки и легирующие элементы подорожают, что ударит по стоимости сплавов типа АМг и Д16. Отечественный алюминий может подтянуться вслед за ним, используя момент.
Что делать заказчику? Стратегия одна — долгосрочные контракты. Если у вас постоянная потребность в деталях, попробуйте зафиксировать цену на квартал или полгода. Заводам тоже выгодно иметь гарантированный объем, они могут пойти навстречу. Другой вариант — закупка металла самостоятельно и передача его на давальческую переработку. Это сложнее в плане документооборота, но часто позволяет сэкономить до 20% бюджета, так как вы покупаете металл по оптовым ценам, а платите только за работу.
Но тут есть риск: если вы принесете свой металл, а он окажется некондиционным (волнистым, с царапинами), завод снимет с себя ответственность за результат. И будет прав. Так что этот путь подходит только тем, у кого есть свой отдел входного контроля качества.
Глядя на то, как развиваются технологии, можно сказать, что эра ручной настройки станков уходит. Внедряются системы компьютерного зрения, которые сами контролируют процесс резки, обнаруживают дефекты и корректируют параметры в реальном времени. Роботы-загрузчики и разгрузчики становятся нормой даже для средних предприятий.
Что это даст клиенту? Стабильность. Человеческий фактор будет сведен к минимуму. Деталь, вырезанная сегодня, будет идентична детали, вырезанной через месяц. Но стоит такое оборудование дорого, и переходный период будет болезненным для многих игроков рынка. Мы увидим волну банкротств мелких цехов, которые не смогут модернизироваться. Рынок очистится, останется меньше игроков, но они будут крупнее и надежнее.
Для потребителя это значит, что выбирать подрядчика станет проще (меньше вариантов), но и требования к объему заказа могут вырасти. Мелким партиям станет совсем некомфортно на большом рынке. Возможно, возродится ниша частных мастеров с настольными станками, которые будут обслуживать микро-бизнес и хобби-проекты.
Подводя итог, хочу сказать одну вещь, которая может показаться очевидной, но которую постоянно игнорируют. Дешевые режущие детали из алюминиевых листов — это миф. Бывает оптимальная цена, соответствующая текущему рынку и технологиям. А бывает демпинг, за которым скрывается либо некомпетентность, либо желание заработать на скрытых платежах, либо использование некачественного сырья.
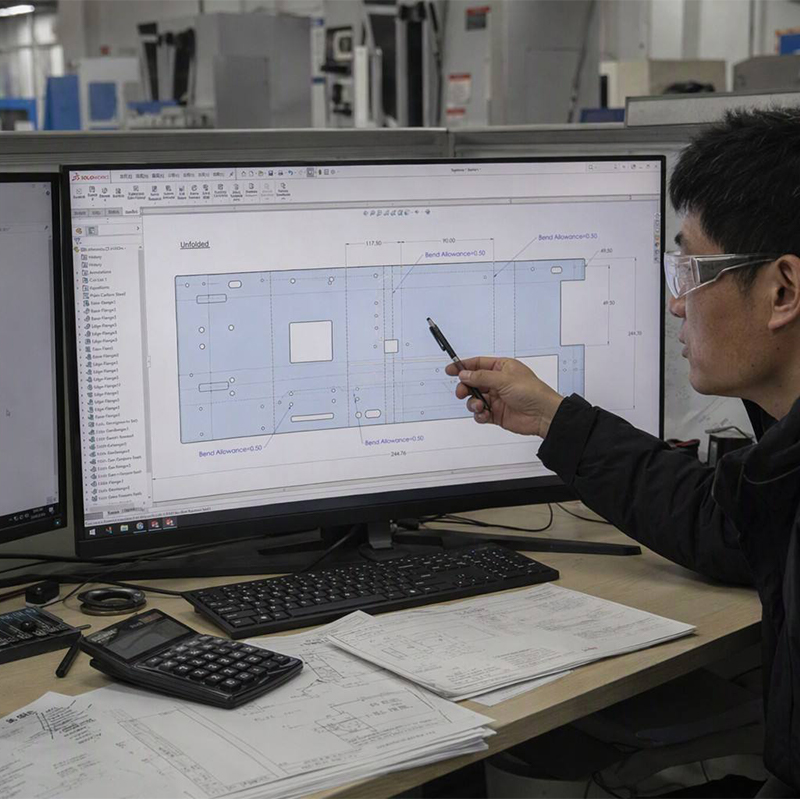
В 2026 году экономить нужно не на цене реза, а на конструкции изделия. Грамотный инженер может изменить дизайн детали так, что отходов станет меньше, а время обработки сократится в разы. Вот где настоящая экономия. Сотрудничайте с теми заводами, которые готовы предложить инжиниринговую поддержку, а не просто тупо следовать чертежу.
Проверяйте кромки, требуйте сертификаты, фиксируйте условия в договоре. И помните: хороший металл и качественная резка — это фундамент надежности вашего конечного продукта. Не стройте дом на песке, даже если этот песок стоит дешевле.
Надеюсь, этот материал поможет вам ориентироваться в сложном мире металлообработки и избежать типичных ошибок. Если у вас есть свой опыт неудачных или, наоборот, очень успешных заказов — делитесь в комментариях. Нам важно знать реальную картину снизу, а не только сухие цифры статистики.