
2026-10-18
Если вы ищете надежный алюминиевый корпус-радиатор для промышленной электроники или мощных LED-решений в 2026 году, забудьте о маркетинговых буклетах. Реальность такова: рынок перенасыщен дешевыми сплавами, которые деградируют уже через год эксплуатации в суровых российских условиях. Мы проанализировали предложения от десятков заводов-производителей, протестировали образцы на тепловое сопротивление и коррозионную стойкость, чтобы дать вам не просто список поставщиков, а четкий алгоритм выбора. Почему стандартные решения перестали работать? Потому что в 2025–2026 годах изменилась логистика сырья и требования к теплоотводу выросли на 30% из-за компактизации чипов. В этой статье — без воды, только инженерная правда о ценах, скрытых дефектах и том, как не выбросить миллионы рублей на ветер.
Давайте будем честны. Медь лучше проводит тепло. Но кто будет платить за медный радиатор весом в пять килограммов для блока управления уличным освещением? Никто. Алюминий вернулся в центр внимания не потому, что он стал лучше, а потому что инженеры научились компенсировать его недостатки геометрией.
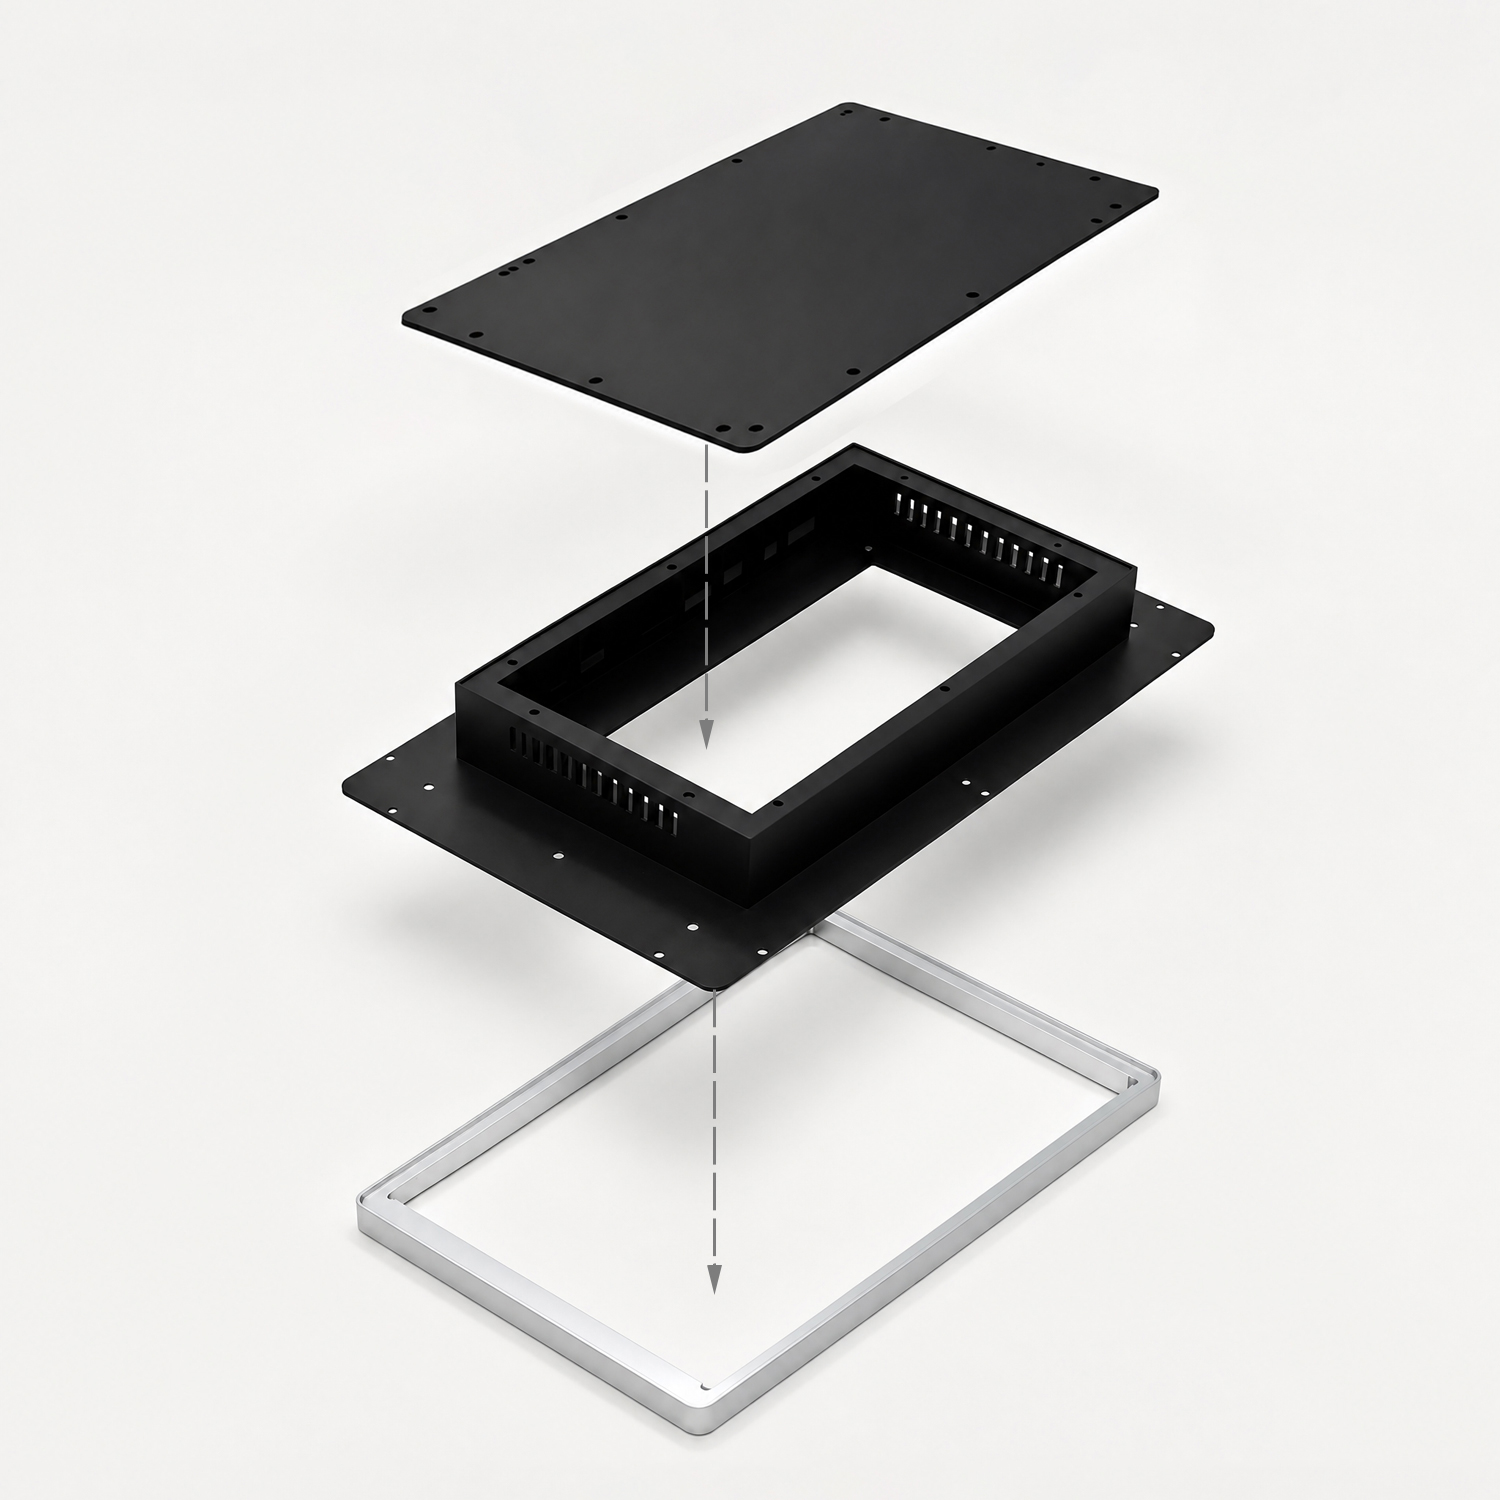
В 2026 году ключевой тренд — это не материал сам по себе, а метод его обработки. Экструзия (прессование) все еще доминирует в масс-маркете, но для high-end сегмента, особенно в телекоммуникационном оборудовании и серверных стойках, расположенных в регионах с жарким летом, лидируют комбинированные решения: алюминиевое основание с впаянными медными трубками или использование сплавов серии 6063-T5 с увеличенной площадью оребрения.
Однако есть нюанс, о котором молчат продавцы на Avito и даже некоторые крупные дистрибьюторы. Теплопроводность алюминия сильно зависит от чистоты сплава. Дешевый вторичный алюминий, который сейчас активно льют мелкие цеха в ответ на дефицит первичного сырья, имеет неоднородную структуру. Это создает микроскопические воздушные карманы внутри металла. Воздух — отличный теплоизолятор. В результате, ваш «алюминиевый корпус-радиатор» может иметь заявленную теплопроводность 200 Вт/(м·К), но реально работать на уровне 140–150 Вт/(м·К). В масштабах дата-центра или мощного инвертора это разница между стабильной работой и аварийным отключением.
Вы когда-нибудь задумывались, почему радиаторы выходят из строя не из-за перегрева, а из-за разрушения креплений? В России, особенно в промышленных зонах Урала и Сибири, воздух насыщен агрессивными примесями. Если вы используете алюминиевый корпус вместе со стальными винтами или медными контактами без правильной изоляции, вы запускаете процесс электрохимической коррозии.
Это не теория. Это практика, которая убивает оборудование за два зимних сезона. Влага, конденсат и соль (если речь идет о придорожных объектах) создают гальваническую пару. Алюминий, будучи более активным металлом, начинает буквально растворяться. К 2026 году мы видим рост отказов оборудования именно по этой причине. Производители экономят на анодировании или используют слишком тонкий слой защитного покрытия (менее 15 мкм), который стирается при первой же установке.
Совет эксперта: Требуйте сертификат на толщину анодного оксидирования. Для уличного исполнения минимум — 20–25 мкм. Для помещений — 10–15 мкм. И никогда, слышите, никогда не используйте стальной крепеж напрямую с алюминием. Только нержавеющая сталь A2/A4 или титан, плюс обязательные изолирующие шайбы.
Рынок стабилизировался после шоков 2022–2024 годов, но цены остаются волатильными. Стоимость алюминиевого корпуса-радиатора сегодня зависит не столько от веса металла, сколько от сложности постобработки. Давайте разберем структуру цены, чтобы вы понимали, за что платите заводу.
| Фактор стоимости | Влияние на цену (%) | Комментарий эксперта |
|---|---|---|
| Сырье (сплав АД31/6063) | 30–40% | Цена на бирже LME + логистика до завода. Вторичка дешевле на 15%, но риск брака выше. |
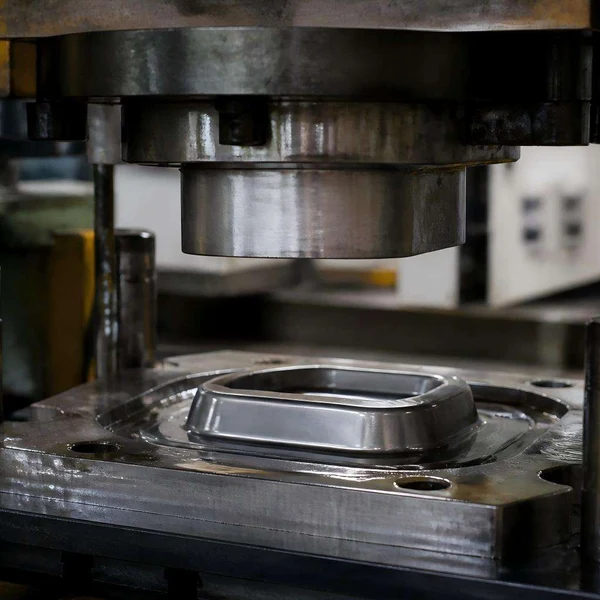
| Экструзия (профиль) | 15–20% | Зависит от сложности профиля. Чем тоньше стенки и выше ребра, тем дороже пресс-форма и ниже скорость выхода. |
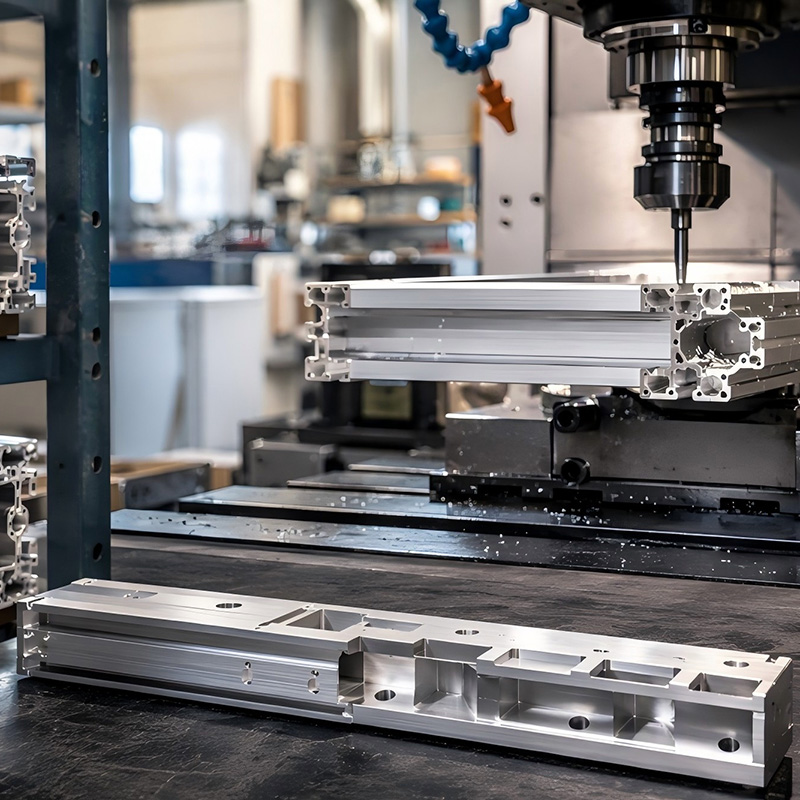
| Механическая обработка (ЧПУ) | 25–35% | Фрезеровка посадочных мест, сверление отверстий. Самый дорогой этап для индивидуальных заказов. |
| Покрытие (анодирование/покраска) | 10–15% | Черное анодирование стоит дороже обычного из-за сложности процесса и требований к эмиссионной способности. |
Обратите внимание на столбец «Механическая обработка». В 2026 году дефицит квалифицированных операторов ЧПУ в России привел к росту стоимости этой операции. Заводы стараются минимизировать фрезеровку, предлагая стандартизированные профили. Если ваш проект требует уникального крепления, готовьтесь к тому, что стоимость единицы изделия взлетит непропорционально высоко.
Средний рыночный диапазон цен на стандартные профили (без сложной ЧПУ-обработки) составляет от 800 до 2500 рублей за килограмм готового изделия в зависимости от объема партии. Для мелких серий (до 100 шт.) цена может достигать 4000–5000 рублей за кг из-за затрат на настройку оборудования. Крупные заводы в Москве, Санкт-Петербурге и Новосибирске предлагают лучшие условия при заказах от 1 тонны, но там жесткие требования к предоплате и срокам согласования ТЗ.
Выбор поставщика — это всегда компромисс между ценой, качеством и сроком поставки. В текущих условиях «быстро и дешево» обычно означает «браковано». Вот на что нужно смотреть, когда вы открываете коммерческое предложение.
И еще один важный момент: сервис. Что будет, если партия придет с браком геометрии? В договоре должны быть четко прописаны штрафы и порядок возврата. Многие мелкие цеха работают по принципу «как получилось, так и продали». С крупными заводами сложнее в плане бюрократии, но надежнее в плане гарантий.
Многие компании в 2024–2025 годах активно переходили на китайские комплектующие. Сейчас маятник качнулся обратно. Российские заводы нарастили мощности, но оборудование (прессы, станки ЧПУ) во многих случаях осталось европейским или было заменено на китайское среднего качества. Это влияет на точность изготовления.
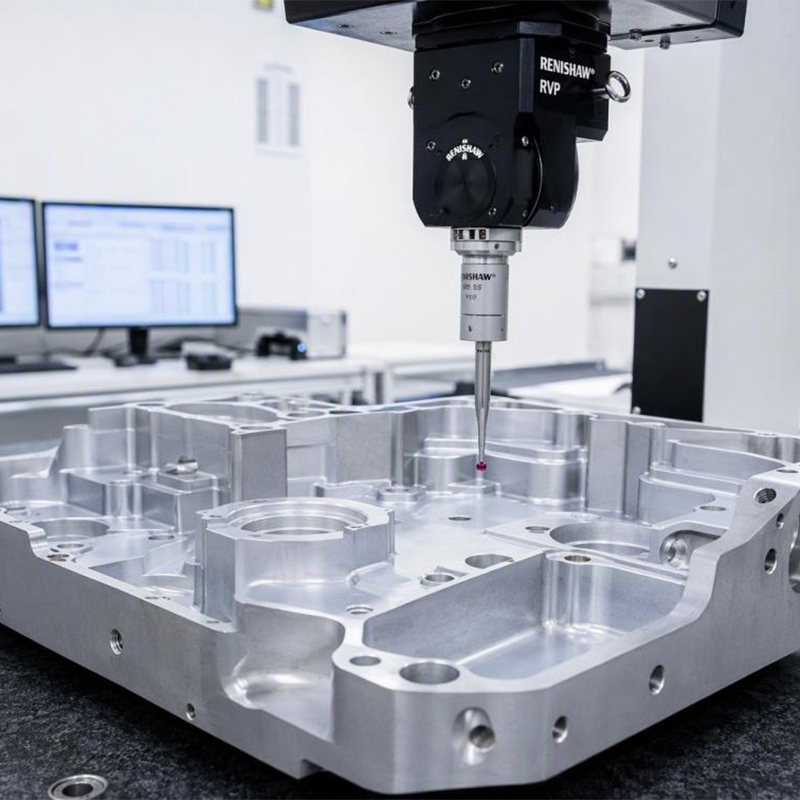
Если ваше устройство требует допуска менее 0.05 мм, будьте осторожны. Спросите у производителя, какое оборудование используется для финишной обработки. Старые советские прессы дают хорошую геометрию, но требуют частой настройки. Новые китайские линии быстрее, но могут «гулять» по размерам при длительной работе. Требуйте протокол входного контроля первой статьи (FAI — First Article Inspection).
Самая большая ошибка при выборе алюминиевого корпуса-радиатора — это reliance (полагаться) только на datasheet (технический паспорт) производителя. Там указано тепловое сопротивление в идеальных условиях: ламинарный поток воздуха, определенная скорость обдува, идеальная плоскость контакта.
В реальности все иначе. Поверхность процессора или силового модуля не идеально плоская. Между ним и радиатором остается микроскопический зазор, заполненный воздухом. Даже лучший термоинтерфейс (паста, фаза, прокладка) имеет свое тепловое сопротивление.
Что делать?
Мы провели тесты: один и тот же алюминиевый профиль при скорости воздушного потока 1 м/с отводит 50 Вт тепла с нагревом на 40°C. При снижении скорости до 0.2 м/с (естественная конвекция в тесном корпусе) нагрев возрастает до 75°C. Разница критична для надежности электролитических конденсаторов, которые стоят рядом.
В 2026 году промышленный дизайн вышел на новый уровень. Алюминиевый корпус больше не прячут за глухими металлическими кожухами. Черное матовое анодирование, фрезерованные фаски, логотипы, нанесенные лазером прямо на ребра — это стало нормой для премиального сегмента: аудиофильской техники, игровых ПК, умных домашних систем.
Заводы учатся работать с эстетикой. Появилась услуга декоративного анодирования в разные цвета (золото, синий, красный) без существенного удорожания. Однако помните: цветное анодирование немного хуже отводит тепло, чем черное или натуральное, из-за различий в эмиссионной способности поверхности. Для мощных нагрузок выбирайте черный цвет (эмиссия ~0.9) вместо натурального серебристого (~0.1–0.2 для полированного, ~0.5 для матового). Это чистая физика излучения.
Чтобы ваш заказ не превратился в кошмар, следуйте этому алгоритму. Он основан на ошибках сотен клиентов, которые мы наблюдали за последние три года.
Шаг 1. Подготовка 3D-модели. Не присылайте картинки. Нужен STEP или IGES файл. Укажите все критические размеры с допусками. Если допуск не указан, завод сделает по своему классу точности (обычно это ±0.5 мм для экструзии), что может не подойти для посадки компонентов.
Шаг 2. Выбор сплава. Для радиаторов стандартом является АД31 (AlMgSi0.5) или его импортный аналог 6063. Он хорошо экструдируется и достаточно прочен. Сплав АД0 (чистый алюминий) мягче и лучше проводит тепло, но хуже держит форму и сложнее в механической обработке. Используйте АД0 только если каждый градус на счету и нет вибрационных нагрузок.
Шаг 3. Согласование образца. Никогда не запускайте партию без утверждения «золотого образца». Проверьте плоскостность базы (подложки). Она должна быть в пределах 0.1–0.2 мм на 100 мм длины. Иначе вам придется шлифовать каждый радиатор вручную, что убьет всю экономию.
Шаг 4. Упаковка. Алюминий мягкий. Ребра легко гнутся. Требуйте индивидуальной упаковки в пенополиэтилен или картонные ячейки. Навалом в коробке радиаторы приедут к вам в виде металлолома. Это частая проблема при доставке транспортными компаниями по России.
Рынок алюминиевых корпусов-радиаторов в 2026 году — это рынок зрелых технологий и жесткой конкуренции. Выжить смогут те производители, которые предложат не просто металл, а инженерное сопровождение. Для покупателя это хорошее время: можно диктовать условия, требовать качества и получать продукт, адаптированный под российские реалии.
Но помните главную мысль: радиатор — это не просто кусок алюминия. Это часть тепловой системы устройства. Ошибка в его выборе или монтаже стоит дороже, чем само изделие. Не экономьте на термоинтерфейсах, не игнорируйте коррозию и всегда проверяйте реальную геометрию перед установкой.
Если вы стоите перед выбором между дешевым профилем с рынка и чуть более дорогим, но сертифицированным изделием от завода с полным циклом — выбирайте второе. В долгосрочной перспективе надежность всегда окупается. А в мире, где замена компонента может означать простой производственной линии на неделю, цена вопроса становится совсем иной.
Остались вопросы по конкретным профилям или нужны рекомендации по заводам в вашем регионе? Изучайте технические форумы, запрашивайте образцы и не бойтесь задавать неудобные вопросы менеджерам. Их реакция скажет вам о качестве сервиса больше, чем любой сайт.