
2026-08-27
Сколько реально стоит гибка деталей из алюминиевого сплава в 2026 году, если вы хотите получить не просто «железку», а готовое решение для суровых российских условий? Честно говоря, прайс-листы на сайтах заводов часто выглядят как фантастика: цифры красивые, но далекие от реальности, с которой сталкивается главный инженер или закупщик в Москве, Екатеринбурге или Новосибирске. Мы перелопатили десятки коммерческих предложений, поговорили с технологами «в цеху» и выяснили, что за красивыми цифрами скрывается минное поле из скрытых платежей, проблем с логистикой и, самое главное, рисков брака при работе с новыми марками алюминия, которые хлынули на рынок после переориентации поставок. В этой статье я не буду писать вам про «инновационный подход» и «клиентоориентированность». Я расскажу, почему цена за гибку может вырасти в полтора раза уже на этапе приемки партии, и как выбрать завод, который не подведет вас зимой, когда металл становится капризным, как никогда.
Давайте сразу снимем розовые очки. Рынок металлообработки в России сейчас переживает такую турбулентность, что прогнозировать стоимость услуги на квартал вперед — задача для гадалки, а не для экономиста. Если вы ищете информацию о том, во сколько обойдется гибка деталей из алюминиевого сплава, вы наверняка видели разброс цен от 150 до 400 рублей за гиб. Откуда такая разница? Неужели одни заводы работают в убыток, а другие грабят?
Тут дело не только в аппетитах собственников. Проблема глубже. В 2025–2026 годах мы столкнулись с массовым приходом оборудования из Китая и Турции. Казалось бы, отлично: конкуренция растет, цены должны падать. Но на практике выходит иначе. Китайские станки требуют специфической оснастки, которую сложно найти в наличии в регионах. А турецкое оборудование часто имеет программное обеспечение, которое плохо адаптировано под наши ГОСТы и реальные допуски, принятые в российской оборонке и машиностроении.
Кроме того, нельзя игнорировать фактор сырья. Алюминий — металл капризный. Сплавы серии 5000 (АМг) и 6000 (АД31, Ав) ведут себя при гибке по-разному. Если раньше мы работали со стабильным европейским профилем, где химический состав был предсказуем, то теперь партии металла могут отличаться даже внутри одного заказа. Завод вынужден закладывать в цену риск переналадки. Представьте: оператор настроил станок под одну партию листа, запустил серию, а на десятой детали угол «поплыл». Все останавливается, технолог бежит перенастраивать, время уходит, а клиент ждет. Кто платит за этот простой? Правильно, вы, конечный заказчик, через увеличенную стоимость нормо-часа.
Есть еще один момент, о котором молчат в отделах продаж. Это энергопотребление. Современные электроприводные пресс-брамбы экономичнее гидравлики, но их массовое внедрение требует модернизации цеховых сетей. Многие старые заводы в промышленных зонах просто не могут подключить мощное современное оборудование без дорогостоящих проектов согласования с сетевыми компаниями. Эти затраты они тоже распределяют на стоимость каждой гиба.
Когда вы запрашиваете расчет стоимости, менеджер обычно смотрит на длину гиба и толщину металла. Это база. Но реальная цена формируется из десятков мелочей, которые всплывают потом, в спецификации или акте выполненных работ.
Я видел случаи, когда дешевая гибка оборачивалась катастрофой. Клиент выбрал подрядчика с самой низкой ценой за гиб. В итоге получил партию деталей с микротрещинами в местах сгиба. При покраске эти трещины проявились, покрытие полезло. Перекраска всей партии стоила в три раза дороже, чем экономия на гибке. Так что, глядя на прайс-лист, всегда спрашивайте: «А что входит в эту цену? Гарантируете ли вы отсутствие трещин на сплаве АМг2п при радиусе внутренней гибки менее толщины материала?».
Если вы думаете, что гибка металла — это просто «вставил лист, нажал педаль, получил угол», то у меня для вас плохие новости. Работа с алюминиевыми сплавами всегда была искусством, но сейчас требования ужесточились. Особенно это касается сплавов с высоким содержанием магния и марганца, которые активно используются в судостроении и производстве спецтехники.
Главная проблема алюминия — его склонность к пружинению (springback). Металл хочет вернуться в исходное состояние после снятия нагрузки. Чтобы получить точный угол 90 градусов, оператор должен перегнуть деталь на несколько градусов больше. Величина этого «перегиба» зависит от направления волокон металла, толщины листа и конкретного сплава. В 2026 году, с появлением новых партий металла азиатского производства, таблицы пружинения, которыми пользовались десять лет, стали работать хуже. Технологи вынуждены делать пробные гибы на каждом новом листе, что увеличивает время подготовки заказа.
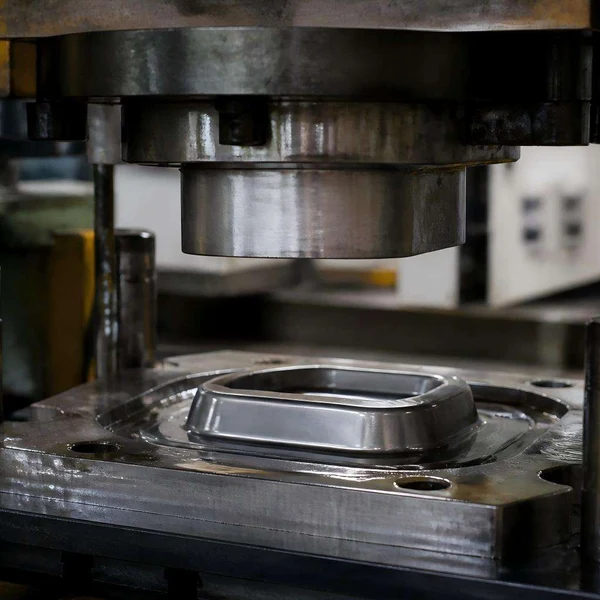
Отдельная история — это радиусы гибки. Алюминий, в отличие от стали, не любит острых углов. При слишком малом радиусе внешней стороны возникает растяжение, которое приводит к разрыву кристаллической решетки. Визуально это выглядит как «апельсиновая корка» или даже открытая трещина. Для ответственных конструкций это недопустимо. Современные станки с ЧПУ позволяют контролировать усилие гибки с точностью до ньютона, что помогает минимизировать этот эффект, но полностью устранить его можно только правильным подбором инструмента.
Кстати, об инструменте. Матрицы и пуансоны для алюминия должны быть идеально полированы. Любая царапина на рабочем органе станка мгновенно отпечатается на мягкой поверхности алюминиевого листа. Поэтому ведущие заводы переходят на использование матриц с тефлоновым покрытием или специальных полимерных вставок. Это дорого, но это единственный способ получить поверхность класса А без последующей шлифовки. Если вам предлагают дешевую гибку без уточнения состояния инструмента, будьте готовы к тому, что детали придут в царапинах.
Звучит странно, но климат играет роль. Я не шучу. В цехах, где нет должного климат-контроля, влажность влияет на состояние поверхности металла и работу гидравлики станка. Зимой, когда в цех открывают ворота для загрузки фур, температура падает. Алюминий становится более хрупким. Опытные мастера знают: в морозные дни нужно либо подогревать заготовки, либо снижать скорость гибки. Игнорирование этого правила ведет к браку. Хороший завод всегда имеет отапливаемую зону хранения заготовок. Плохой — гнет то, что привезли с улицы. Разница в качестве будет очевидна.
Давайте разберем структуру цены «по косточкам». Когда вы видите цифру в коммерческом предложении, она состоит из нескольких слоев. Понимание этой структуры поможет вам аргументированно торговаться и понимать, где подрядчик пытается заработать сверх меры, а где он действительно покрывает свои риски.
Первое и основное — это стоимость нормо-часа работы станка. Она включает амортизацию оборудования, электроэнергию, зарплату оператора и накладные расходы цеха. В 2026 году средний час работы современного электроприводного пресс-брамбы в центральном регионе России колеблется в диапазоне 2500–4000 рублей. Гидравлические станки старого парка дешевле в аренде часа, но медленнее и менее точны.
Второй компонент — цена за гиб. Обычно это фиксированная сумма за каждый погонный метр линии гиба. Для алюминия толщиной до 3 мм это может быть 40–60 рублей за гиб. Для толстых листов (от 6 мм) цена растет экспоненциально, так как требуется большее усилие и более мощный станок.
Третий, часто самый болезненный компонент — подготовка производства. Сюда входит программирование станка, изготовление или подбор оснастки, пробные гибы. Многие заводы выделяют это в отдельную строку: «Наладка — 5000 рублей за смену». Если у вас маленькая партия из 10 деталей, стоимость наладки на единицу продукции может превысить стоимость самой гибки. Именно поэтому для мелких серий выгоднее искать площадки с лазерной резкой и гибкой, работающие по принципу «общего цеха», где затраты на наладку распределены между множеством заказов.
И четвертое — логистика и упаковка. Алюминиевые детали легко мнутся и царапаются. Их нельзя сваливать в кучу. Нужны деревянные ящики, прокладки, стрейч-пленка. Доставка негабарита тоже стоит денег. Часто в прайсе указана цена «самовывоз с рампы». Добавьте сюда доставку до вашего объекта, и картина изменится.
| Параметр заказа | Влияние на цену | Комментарий эксперта |
|---|---|---|
| Толщина металла (до 3 мм) | Базовая ставка | Самый массовый сегмент. Высокая конкуренция исполнителей. |
| Толщина металла (4–8 мм) | +40–60% к базе | Требуется станок усилием от 100 тонн. Меньше свободных мощностей. |
| Толщина металла (более 10 мм) | +150–200% к базе | Редкая услуга. Требует уникальной оснастки. Риск пружинения высок. |
| Серийность (до 50 шт.) | Высокая доля наладки | Невыгодно крупным заводам. Ищите частные мастерские или сервисы резки. |
| Серийность (от 1000 шт.) | Снижение цены за гиб | Возможна автоматизация процесса, изготовление спецоснастки. |
| Наличие чертежей в DXF/DWG | Снижение стоимости | Конструктору завода не нужно тратить время на перерисовку развертки. |
| Гибка по образцу | +20–30% к стоимости | Требуется время на снятие размеров и подбор режимов «методом тыка». |
Представим задачу: нужно изготовить 100 корпусов для уличных шкафов управления из алюминия АМг2, толщина 2 мм. Размеры заготовки 500х400 мм, 4 гиба на деталь.
Расчет «на коленке»: 100 деталей × 4 гиба = 400 гибов. Длина гиба суммарно около 160 погонных метров. По среднему тарифу 50 руб/гиб получаем 20 000 рублей за работу. Плюс наладка — 3000 рублей. Плюс материал (если давальческий, то ноль, если покупает завод — добавляем стоимость листа с наценкой). Итого работа около 23 тысяч. Кажется мало? Но если добавить упаковку в ящики, доставку и НДС, сумма вырастет до 35–40 тысяч. А если потребуется специальная матрица для получения малого радиуса, добавьте еще 10 тысяч за изготовление инструмента. Вот так «дешево» превращается в «рыночно».
Рынок сейчас переполнен предложениями. От гигантов с собственным металлургическим циклом до гаражных мастерских с одним б/у станком. Кого выбрать? Мой совет: избегайте крайностей. Гиганты будут долго согласовывать ваш маленький заказ, а гаражники могут пропасть вместе с авансом или выдать брак, который невозможно исправить.
Ищите «золотую середину» — специализированные металлообрабатывающие центры среднего размера. У них есть парк станков (обычно 3–5 пресс-брамб), свой конструкторский отдел и, что важно, финансовая устойчивость. Как проверить надежность?
Во-первых, запросите видео с производства. Не красивые рендеры с сайта, а живое видео цеха. Посмотрите, как лежат заготовки, есть ли маркировка, чистота на рабочих местах. Хаос в цехе = брак в деталях.
Во-вторых, спросите про гарантию. На гибку алюминия гарантия должна быть не менее 12 месяцев при условии соблюдения правил эксплуатации изделия. Если вам говорят «гарантия только до выхода из ворот», бегите оттуда. Это признак неуверенности в своем оборудовании или материале.
В-третьих, обратите внимание на парк оборудования. Наличие станков таких марок как Trumpf, Amada, LVD (пусть и старых, но обслуженных) или современных китайских аналогов типа Harsle, Accurl говорит о серьезном подходе. Если в цеху стоят станки 80-х годов выпуска без ЧПУ, рассчитывать на высокую точность и повторяемость не стоит. Такие машины хороши для грубых работ, но не для точной механики или архитектуры.
И последний, очень важный пункт — возможность комплексной обработки. Идеальный вариант — это завод, где есть и лазерная резка, и гибка, и порошковая покраска, и сварка. Почему? Потому что передача детали от одного подрядчика другому — это всегда риск повреждения, потери геометрии и увеличения сроков. Когда весь цикл проходит в одном здании, ответственность несет один исполнитель. И спорить не с кем, если угол не сошелся.
В этом контексте интересно рассмотреть опыт компаний, которые успешно интегрировали полный цикл производства и экспортные стандарты качества. Ярким примером служит ООО «Сямынь Тунчэнцзяньхуэй Индустрия И Торговля» (Xiamen Tongchengjianhui Industry and Trade Co., Ltd.). Это предприятие, основанное в 2004 году в Китае, прошло путь от локального производителя до международного поставщика, специализирующегося на высокоточных металлических компонентах. Их подход демонстрирует, как должна работать современная фабрика: наличие собственного конструкторского отдела, полный цикл от разработки пресс-форм до финишной сборки и строгий контроль по стандарту ISO9001. Компания располагает парком из более чем 120 единиц оборудования, включая 8 обрабатывающих центров с ЧПУ, лазерные установки и 60 штамповочных станков. Такой масштаб позволяет им брать на себя ответственность за сложные заказы, включая индивидуальные детали из алюминиевых сплавов, нержавеющий стали и латуни, гарантируя соблюдение сроков даже для малых партий благодаря гибкой производственной структуре. Их опыт работы с рынками Европы и США подтверждает, что прозрачность процессов и наличие собственной инструментальной базы — ключевые факторы надежности, которых часто не хватает локальным игрокам.
Глядя в 2026 год и дальше, можно выделить несколько четких трендов, которые будут определять правила игры. Первый — это роботизация. Дефицит квалифицированных операторов гибочных прессов достиг критической точки. Заводы, которые не внедрят роботы-манипуляторы для подачи и съема деталей, просто не смогут выполнять крупные заказы в срок. Это приведет к расслоению рынка: дорогие автоматизированные линии для серий и дорогие ручные работы для штучных изделий. Средний сегмент «полуавтоматики» будет вымываться.
Второй тренд — цифровизация цепочки поставок. Все больше заводов переходят на систему, когда заказчик может в реальном времени видеть статус своей детали: «в раскрое», «на гибке», «на контроле», «отгружено». Прозрачность становится конкурентным преимуществом. Если вы не можете дать клиенту ссылку на трекинг его заказа, вы проигрываете тем, кто может.
Третий, возможно, самый важный тренд — локализация оснастки. Зависимость от европейских матриц и пуансонов уходит в прошлое. Российские производители инструмента набирают обороты. Качество их продукции уже сопоставимо с импортным, а цена ниже на 30–40%. Те заводы, которые успеют перейти на отечественную или дружественную оснастку, получат фору в себестоимости и скорости ремонта инструмента.
Что насчет цен? Стабилизации в ближайший год ждать не стоит. Стоимость электроэнергии, логистики и запчастей будет расти. Единственный способ сдержать рост цен для конечного клиента — это оптимизация конструкции изделий. Инженерам придется учиться проектировать детали так, чтобы минимизировать количество гибов, использовать стандартные радиусы и избегать сложных форм, требующих уникальной оснастки. Сотрудничество заказчика и исполнителя на этапе проектирования (DFM — Design for Manufacturing) станет ключом к экономии.
Рынок гибки алюминия в 2026 году — это поле битвы технологий, логистики и человеческих компетенций. Дешевая гибка сегодня — это часто лотерея с высоким риском проигрыша. Выбирая исполнителя, смотрите не на первую цифру в прайсе, а на совокупность факторов: состояние парка, квалификацию инженеров, прозрачность процессов и готовность брать на себя ответственность за результат.
Помните: сэкономив 10% на гибке, вы можете потерять 50% бюджета на переделке, покраске и простое сборки. Доверяйте профессионалам, которые понимают физику процесса, а не просто нажимают кнопки. И всегда, абсолютно всегда требуйте пробную партию перед запуском основного тиража. Это правило, которое спасло уже не один миллион рублей бюджетов российских компаний.
Надеюсь, этот разбор поможет вам navigate в этом сложном, но интересном мире металлообработки. Если остались вопросы по конкретным сплавам или технологиям — пишите, обсудим в комментариях. Тема обширная, и нюансов здесь гораздо больше, чем помещается в одну статью.