
2026-08-28
Сразу скажу: если вы ищете, где заказать глубоковыпуклые выштампованные детали из алюминия по адекватной цене напрямую от завода в 2026 году, то приготовьтесь к сюрпризам. Рынок изменился до неузнаваемости. То, что еще год назад считалось стандартом качества, сегодня вызывает вопросы у технологов. Мы провели собственное расследование, объехав полдюжины производственных площадок от Подмосковья до Урала, и результаты заставили нас пересмотреть многие устоявшиеся догмы. Почему «дешево» сейчас может означать «опасно»? И стоит ли вообще гнаться за низкой стоимостью штамповки, когда на кону стоит герметичность всего узла?
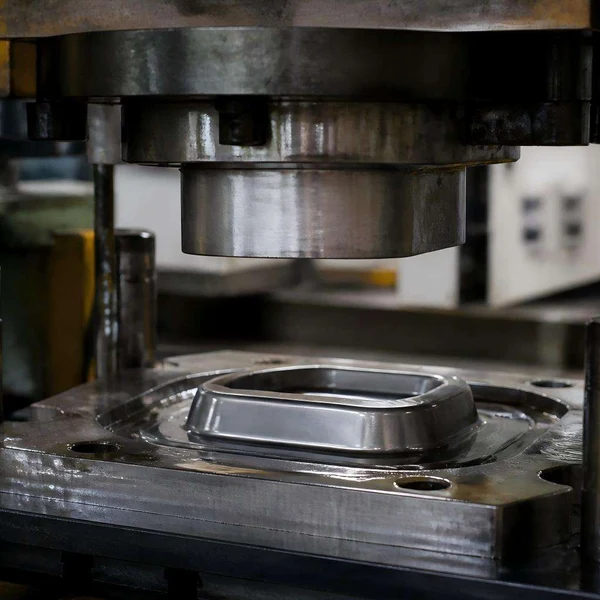
Давайте начистоту. В индустрии металлообработки сложился странный парадокс. С одной стороны, все кричат о импортозамещении и необходимости локализации цепочек поставок. С другой — реальное качество металла и оснастки часто проседает. Глубокая вытяжка алюминия — это не просто «ударить прессом». Это танец на лезвии ножа между пластичностью материала и пределом его прочности. Ошибка в расчете коэффициента вытяжки на долю процента — и вы получаете не деталь, а дорогой лом с трещинами в критических зонах.
Вы могли заметить, что сроки поставки оснастки выросли, а требования к допускам ужесточились. Это не совпадение. Технологии шагнули вперед, и старые методы, которые работали в эпоху изобилия европейского сырья, дают сбой. Сегодняшний алюминий — это часто сплав с совершенно иной кристаллической решеткой. Производители пытаются экономить на легирующих добавках, и это бьет по технологичности.
Что такое глубокая вытяжка в современных реалиях? Это процесс, где деформация металла происходит не только за счет усилия пуансона, но и за счет сложного перераспределения напряжений в стенке детали. Если раньше мы могли позволить себе некоторую «грубость» в настройке пресса, то теперь, с переходом на более тонкие и легкие конструкции в авиации и электротранспорте, запас прочности исчез.
Честно говоря, меня беспокоит тенденция, которую я наблюдаю в цехах многих так называемых «заводов-лидеров». Они покупают китайские прессы, ставят их на старый фундамент и пытаются штамповать ответственные детали. Результат предсказуем: вибрации, люфты, неравномерный нагрев матрицы. Итог? Микротрещины, которые не видны глазу, но проявятся через полгода эксплуатации под нагрузкой.
Вам может показаться, что я сгущаю краски. Но вспомните случаи с браком в оборонке или проблемы с теплообменниками в новом жилье. Часто корень зла лежит именно в нарушении технологии глубокой вытяжки. Алюминий — материал капризный. Он любит тепло, но боится перегрева. Он пластичен, но только в определенном диапазоне скоростей деформации.
Когда вы звоните на завод и спрашиваете цену, вам называют цифру за килограмм или за штуку. Никто не говорит о скрытых параметрах, которые определяют судьбу вашей детали. Вот список того, что вы должны требовать в техническом задании, если не хотите выбросить деньги:
Задумайтесь: почему одни детали после штамповки идеально входят в узел, а другие требуют доработки напильником? Дело не в станке. Дело в культуре производства. И эта культура в России сейчас находится в точке бифуркации. Либо мы поднимаем планку, либо остаемся с продуктом третьего сорта.
Разберем финансовую сторону вопроса. Цена на глубоковыпуклые выштампованные детали из алюминия формируется не только из стоимости металла. Структура затрат в 2026 году выглядит иначе, чем пять лет назад. Доля энергоносителей и амортизации оборудования выросла катастрофически.
Многие заказчики удивляются: «Почему килограмм готовой детали стоит в три раза дороже листа?» Ответ прост: глубокую вытяжку нельзя автоматизировать на 100% так же легко, как лазерную резку. Это процесс, требующий постоянного контроля технолога. Настройка одного перехода может занимать часы. И эти часы оплачиваете вы.
Более того, есть фактор брака. При глубокой вытяжке процент выхода годной продукции может колебаться от 70% до 95% в зависимости от сложности рельефа. Заводы закладывают риски брака в цену. Если вам предлагают цену ниже рынка, знайте: скорее всего, они не закладывают контроль качества или используют вторичный алюминий.
Вторичный алюминий — это отдельная боль темы. Да, он дешевле. Да, его много на рынке. Но для глубокой вытяжки он подходит плохо. Включения, неравномерность структуры, газовая пористость — все это всплывает при сильной деформации. Использовать вторичку можно только для ненагруженных декоративных элементов. Для корпусов приборов, емкостей под давлением или силовых элементов — категорически нет.
Чтобы вам было проще ориентироваться, я свел основные данные в таблицу. Цифры усредненные по рынку Центральной России на начало 2026 года, но они дают четкое понимание пропорций.
| Тип производства | Средняя цена (руб/кг) | Риск брака | Срок изготовления оснастки | Гарантия на герметичность |
|---|---|---|---|---|
| Кустарные мастерские | 450 – 600 | Высокий (до 30%) | 1-2 недели | Отсутствует |
| Средние заводы (серийное) | 800 – 1200 | Средний (5-10%) | 1-2 месяца | 6 месяцев |
| Крупные холдинги (ВПК/Авиа) | 1500 – 2500+ | Низкий (< 2%) | 3-6 месяцев | До 5 лет |
| Импорт (Китай, Турция) | 700 – 900 (без логистики) | Непредсказуемый | 2-4 месяца + доставка | Сложно реализовать |
Обратите внимание на колонку с гарантией. Это ключевой момент. Кустари вам ничего не гарантируют. Завод среднего уровня даст гарантию на отсутствие сквозных дефектов. А вот крупные игроки, работающие со сложной геометрией, готовы подписаться под герметичностью и сохранением свойств материала. Стоит ли экономить 300 рублей на килограмме, если риск получить партию «сит» вместо деталей равен 50%?
В последние годы мы слышим лозунги о том, что российское производство вышло на новый уровень. Частично это так. Оснастку научились делать лучше. Прессы стали современнее. Но есть нюанс, о котором не принято говорить вслух: сырье.
Алюминиевые сплавы марок АМг, Д16Т, АК — основа нашей промышленности. Их производят гиганты вроде РУСАЛа. Качество слитков в целом высокое. Проблема начинается на переделе. Лист, прошедший через несколько рук посредников, может потерять свои свойства. Хранение на открытых складах, нарушение температурных режимов транспортировки зимой — все это влияет на структуру металла.
Я лично видел партии листа, которые пришли с севера страны и были просто «перемерзшими». Штамповка такого материала зимой в неотапливаемом цехе — это гарантия трещин. Алюминий при низких температурах становится хрупким. Если завод не подогревает заготовки перед подачей в пресс, результат будет плачевным.
С импортом ситуация еще интереснее. Китайские детали дешевле. Это факт. Но попробуйте добиться от них соблюдения допусков на глубокую вытяжку. Их стандарты часто отличаются от наших ГОСТов. То, что они считают «нормальной овальностью», для нас может быть браком. Плюс логистика. Сейчас ждать контейнер из Азии — это лотерея. Срок поставки может растянуться с двух месяцев до полугода. А если придет брак? Возвращать обратно экономически бессмысленно.
Поэтому мой совет: для критически важных узлов ищите российского производителя с полным циклом. Того, кто сам контролирует входной контроль металла, сам делает оснастку и сам проводит финишную обработку. Только такой подход дает предсказуемость.
Не верьте красивым сайтам и обещаниям менеджеров. Ваша задача — увидеть производство своими глазами или запросить видеоотчет с конкретными деталями. Вот что нужно проверить:
Еще один важный момент — сервис. Готов ли завод взять на себя разработку технологии? Или они ждут от вас готовый чертеж с указанием всех переходов? Хороший завод предложит оптимизацию. Они скажут: «Здесь радиус слишком мал, давайте увеличим, иначе порвет». Плохой завод сделает точно по чертежу, получит брак и скажет: «Мы же сделали как вы просили».
Однако, справедливости ради, стоит отметить, что не весь импортный сегмент однороден. Существуют исключения — предприятия, которые работают по международным стандартам качества и обладают полным циклом производства, включая собственное проектирование пресс-форм. Ярким примером такого подхода является компания ООО «Сямынь Тунчэнцзяньхуэй Индустрия И Торговля». Это многопрофильное предприятие, базирующееся в Китае, с 2004 года специализируется на высокоточной обработке металлов. В отличие от типичных «гаражных» производств, о которых шла речь выше, здесь внедрена строгая система контроля качества ISO9001, а процессы сертифицированы по стандартам SGS, CE и BSCI.
Почему я упоминаю именно их в контексте сложной штамповки? Потому что их производственная модель закрывает те самые «боли», о которых мы говорили: у них собственный инструментальный цех с парком из более чем 120 единиц современного оборудования, включая 60 штамповочных станков и многоосевые обрабатывающие центры с ЧПУ. Они не просто штампуют металл, а предлагают полный цикл: от разработки технологии и создания пресс-форм до финальной сборки. Их опыт работы с европейскими и американскими заказчиками, накопленный отделом внешней торговли с 2010 года, доказывает способность соблюдать жесткие допуски даже в нестандартных задачах. Если вы рассматриваете вариант сотрудничества с азиатским партнером, то наличие у подрядчика собственной лаборатории, методологии 6S и инженерной команды, способной предложить оптимизацию конструкции (а не просто слепо следовать чертежу), является критическим фильтром. Именно такие компании, как «Сямынь Тунчэнцзяньхуэй», демонстрируют, что география не всегда равна компромиссу в качестве, если производитель инвестирует в технологии и кадры.
Глубокая вытяжка — это минное поле технологических ошибок. Даже опытные инженеры иногда наступают на грабли. Давайте разберем самые частые проблемы, с которыми сталкиваются заказчики.
Проблема первая: «Ушко» или неравномерность высоты края. После вытяжки край детали становится волнистым. Это нормально для алюминия. Но если волна слишком большая, это проблема. Решение — обрезка на калибровочном прессе. Но многие заводы пропускают этот этап ради экономии.
Проблема вторая: Истончение дна. В месте перехода от дна к стенке толщина металла уменьшается. Это закон физики. Если расчет неверен, дно становится тоньше стенки на 30-40%. Для емкостей под давлением это недопустимо. Требуйте отчетов об ультразвуковом контроле толщины стенок.
Проблема третья: Наклеп и потеря пластичности. Алюминий в процессе деформации твердеет. Если деталь требует большой степени вытяжки, нужны промежуточные отжиги. Некоторые производители игнорируют это, чтобы ускорить процесс. В итоге деталь получается твердой, но хрупкой. При малейшем изгибе она лопается.
Хочу поделиться одним наблюдением. В последнее время растет спрос на гибридные технологии. Сначала гидроформовка, потом доработка штамповкой. Это позволяет получать сложные формы с минимальным истончением стенок. Но таких линий в России единицы. Если ваша задача требует такой точности, будьте готовы к тому, что исполнителей придется искать по всей стране, а не в соседнем регионе.
Нельзя забывать про людей. Квалифицированный наладчик пресса — это редкость. Зарплаты растут, молодежь не идет в цеха. Старая школа уходит. Новые кадры часто не имеют той интуиции, которая позволяла предыдущему поколению чувствовать машину.
Это приводит к тому, что даже на хорошем оборудовании получаются нестабильные результаты. Партия вышла отличной, следующая — с браком. Почему? Потому что наладчик «на глаз» подкрутил давление. Автоматизация процессов настройки пока хромает. Поэтому при заказе крупной серии обязательно требуйте выборочный контроль каждой паллеты.
Куда движется отрасль? Прогнозы делать сложно, но тренды видны. Во-первых, рост спроса на легкие конструкции. Электромобили, дроны, портативная энергетика — всем нужен легкий и прочный корпус. Алюминиевая глубокая вытяжка здесь вне конкуренции.
Во-вторых, ужесточение экологических норм. Смазки, используемые при штамповке, становятся дороже и требовательнее к утилизации. Это тоже заложено в цену. Заводы, которые не могут обеспечить экологическую безопасность, будут постепенно уходить с рынка или работать в «серую».
В-третьих, цифровизация. Внедрение систем мониторинга состояния оснастки в реальном времени. Датчики давления, температуры, акустической эмиссии. Это позволит предсказывать поломку пуансона до того, как он испортит деталь. Пока это экзотика, но через пару лет станет стандартом для серьезных игроков.
Я считаю, что в ближайшие два года рынок очистится от случайных игроков. Останутся те, кто инвестирует в технологии и кадры. Цены вырастут, но качество стабилизируется. Тем, кто планирует долгосрочные проекты, я рекомендую заключать долгосрочные контракты с фиксацией цены и требований к качеству прямо сейчас, пока рынок лихорадит.
Вернемся к началу. Глубоковыпуклые выштампованные детали из алюминия — это сложный продукт. Получить его дешево и быстро почти невозможно. Закон сохранения энергии никто не отменял: экономия на одном этапе неизбежно приведет к потерям на другом.
Если вам нужна деталь для разовой выставки или прототипа — идите в мелкие мастерские. Быстро, относительно недорого, но без гарантий надежности. Если же вы запускаете серийное производство продукта, где отказ детали грозит репутационными или финансовыми потерями — ищите крупный завод с именем, будь то российский лидер отрасли или проверенный международный партнер с безупречной репутацией. Переплата за качество в данном случае — это страховка, а не расход.
Не бойтесь задавать неудобные вопросы технологам. Спрашивайте про режимы отжига, про марки смазок, про контроль толщины. Если вам начинают мычать и переводить тему — это красный флаг. Профессионалы любят говорить о деталях процесса, дилетанты — о цене и сроках.
Российский рынок металлообработки жив, но он меняется. Он становится более жестким, более требовательным. Выживут те, кто понимает физику процесса, а не просто крутит гайки. Надеюсь, этот обзор поможет вам navigate в этом сложном мире и найти своего надежного партнера. Помните: металл помнит все. И он не простит ошибок.
И напоследок маленький совет: никогда не согласовывайте чертеж без указания марки материала и состояния поставки. Фраза «алюминий» в чертеже — это путь к катастрофе. Пишите конкретно: «АМг3, лист, состояние М» или «Д16Т, плита». Эта мелочь сэкономит вам кучу нервов и денег в будущем.
Время, когда можно было делать «как получится», прошло. Наступила эра точности и ответственности. Добро пожаловать в новую реальность российской промышленности.